

Produkcja szkła technicznego to znacznie więcej niż roztopienie piasku. Sprawdzam, jak dziś wygląda cały proces – od surowców po nowe technologie zmieniające tę branżę.
Czym różnią się szkła techniczne i przemysłowe?
Szkło techniczne i przemysłowe to nie jeden materiał, lecz cała grupa wyrobów o ściśle kontrolowanych właściwościach. W odróżnieniu od szkła opakowaniowego czy dekoracyjnego, skład chemiczny i historia termiczna są tu podporządkowane konkretnemu zastosowaniu. Czasem liczy się odporność na szok termiczny, czasem wysoka przepuszczalność światła, a czasem wytrzymałość mechaniczna.
Rozróżnienie przebiega na poziomie funkcji, a nie jednego parametru. Szkło techniczne znajdziesz w laboratoriach, aparaturze i elementach precyzyjnych, natomiast szkło przemysłowe to szersza kategoria obejmująca również szyby, płyty i profile budowlane. W obu przypadkach materiał pozostaje bezpostaciowy. Unika się krystalizacji, która odebrałaby mu przezroczystość i jednorodność.
W praktyce pod pojęciem szkła technicznego kryje się kilka wyraźnie różnych grup materiałów. Szkło borokrzemowe, znane choćby z naczyń laboratoryjnych i żaroodpornych, wyróżnia się niską rozszerzalnością cieplną i wytrzymuje duże wahania temperatury bez pękania. Szkło alumokrzemowe stosuje się tam, gdzie potrzebna jest wysoka wytrzymałość mechaniczna, na przykład w ekranach urządzeń i niektórych elementach optycznych. Szkło kwarcowe, prawie czysta krzemionka, radzi sobie z ekstremalnymi temperaturami i promieniowaniem UV, dlatego trafia do optyki precyzyjnej i przemysłu półprzewodnikowego. Osobną kategorię stanowi szkło optyczne o precyzyjnie kontrolowanym współczynniku załamania światła, wykorzystywane w soczewkach i przyrządach pomiarowych.
Wybór typu szkła technicznego zależy głównie od trzech czynników: temperatury pracy, wymaganej precyzji optycznej i odporności chemicznej. Te trzy parametry rzadko udaje się zmaksymalizować jednocześnie, dlatego receptura zawsze jest kompromisem.
Z czego składa się wsad szklarski?
Fundamentem każdej produkcji jest wsad szklarski, czyli mieszanina surowców, której skład decyduje o temperaturze topienia, lepkości masy i końcowych właściwościach wyrobu. W klasycznym szkle sodowo-wapniowym bazę stanowią trzy składniki, a każdy z nich pełni inną rolę.
Ich proporcje i czystość decydują o tym, co można będzie uzyskać po opuszczeniu pieca:
- Piasek kwarcowy – dostarcza krzemionki, czyli podstawowego budulca sieci szklanej
- Soda – działa jako topnik i obniża temperaturę topnienia mieszaniny nawet o kilkaset stopni
- Wapień – stabilizuje strukturę i zapobiega rozpuszczaniu się szkła pod wpływem wody
Do wsadu trafia też stłuczka szklana, która ułatwia topienie i zmniejsza zużycie surowców pierwotnych. Jej udział nie może być jednak dowolny. Zbyt duża ilość lub zanieczyszczona stłuczka pogarsza jakość optyczną i wytrzymałość produktu, a w przemysłowym recyklingu to właśnie kontrola czystości stłuczki decyduje o tym, ile odzyskanego szkła można bezpiecznie wprowadzić z powrotem do wsadu.
W produkcji szkła technicznego nie używa się zwykłego piasku budowlanego, tylko surowca o ściśle kontrolowanym uziarnieniu i czystości chemicznej. Obecność żelaza już w niewielkim stężeniu nadaje szkłu zielonkawy odcień i zmienia jego właściwości optyczne, a dla szkła bezbarwnego wysokiej klasy zawartość tlenków żelaza musi utrzymywać się w granicach kilkudziesięciu do stu kilkudziesięciu ppm.
Receptura wsadu zmienia się jednak drastycznie, gdy przechodzimy do szkła technicznego innego niż sodowo-wapniowe. Szkło borokrzemowe zawiera znaczny udział tlenku boru, który obniża rozszerzalność cieplną i zwiększa odporność na szok termiczny. Szkło alumokrzemowe wprowadza tlenek glinu wzmacniający sieć krzemianową, co przekłada się na wyższą wytrzymałość mechaniczną. Szkło kwarcowe to z kolei prawie czysta krzemionka, wymagająca znacznie wyższych temperatur topienia, ale dająca w efekcie materiał odporny na skrajne warunki pracy.
Oprócz bazy do mieszanki wchodzą dodatki klarujące, barwiące i mącące. Tlenek chromu czy kobaltu zmienia barwę, związki fluoru pomagają usunąć pęcherze gazów, a fosforany odpowiadają za efekt mlecznego zmętnienia. Warto jednak wiedzieć, że tradycyjne klarowniki na bazie antymonu są dziś ograniczane ze względów środowiskowych i zdrowotnych, a nowoczesne huty coraz częściej stosują alternatywne związki oraz precyzyjniejsze sterowanie atmosferą pieca, żeby osiągnąć ten sam efekt bez toksycznych pozostałości. Każdy z tych dodatków ma znaczenie funkcjonalne, a nie tylko estetyczne. Dobór dodatków wpływa również na współczynnik załamania światła i odporność chemiczną.
| Typ szkła | Charakterystyczny składnik | Typowe zastosowanie |
|---|---|---|
| Sodowo-wapniowe | Piasek, soda, wapień | Szyby, opakowania, elementy budowlane |
| Borokrzemowe | Tlenek boru | Naczynia laboratoryjne, szkło żaroodporne |
| Alumokrzemowe | Tlenek glinu | Ekrany urządzeń, elementy o dużej wytrzymałości |
| Kwarcowe | Czysta krzemionka | Optyka precyzyjna, przemysł półprzewodnikowy |
Jak przebiega topienie i co się z nim dzieje?
Gotowy wsad trafia do pieca hutniczego. W instalacjach ciągłych jest to wanna szklarska, w której materiał przebywa nawet kilkanaście godzin, a temperatura sięga zwykle 1500–1570°C. W mniejszych zakładach stosuje się piece okresowe, ale zasada pozostaje ta sama: surowce muszą się stopić, przereagować i ujednorodnić.
Podczas topienia zachodzi nie tylko rozpad węglanów i uwalnianie gazów, ale też stopniowe rozpuszczanie ziaren krzemionki w stopionej masie. Kluczowa jest homogenizacja. Wszelkie smugi, pęcherze czy nieprzereagowane cząstki osłabią później wyrób i staną się zarodkami pęknięć.
Na tym etapie technolodzy kontrolują atmosferę w piecu oraz czas przebywania masy w strefie topienia. Zbyt krótki pobyt daje niejednorodną masę szklaną, a zbyt długi zwiększa ryzyko wtórnych reakcji z wymurówką pieca. Atmosfera utleniająca lub redukująca decyduje przy tym o tym, jak zachowają się dodatki barwiące i klarujące, co ma szczególne znaczenie przy produkcji szkła optycznego, gdzie każde odstępstwo od receptury widać w gotowym wyrobie.
Ten etap procesu przechodzi obecnie zauważalną zmianę technologiczną. Coraz więcej hut wprowadza piece hybrydowe, częściowo elektryczne, częściowo opalane gazem, żeby ograniczyć emisję CO2. W niektórych instalacjach testuje się zastąpienie gazu ziemnego wodorem lub biogazem, a ciepło odpadowe z procesu topienia jest odzyskiwane i wykorzystywane do podgrzewania wsadu wchodzącego do pieca. Zmiana paliwa oznacza jednak inny profil temperatury i inną dynamikę spalania, co wymaga przeprojektowania parametrów sterowania procesem.
Piec elektryczny lub hybrydowy nie jest prostym zamiennikiem pieca gazowego. Zmiana źródła ciepła wpływa na rozkład temperatury w wannie, dlatego wymaga osobnej kalibracji czasu topienia i homogenizacji masy.
Jakie są metody formowania szkła?
Gdy masa szklana osiągnie odpowiednią lepkość i jednorodność, przechodzi do formowania. Nie ma jednej uniwersalnej techniki. Wybór zależy od geometrii wyrobu, jego przyszłego zastosowania i od tego, w jakim zakresie lepkości masa nadaje się do konkretnej obróbki. Poniższa tabela zbiera najważniejsze metody i ich praktyczne konsekwencje.
| Metoda | Typowe wyroby | Uwagi |
|---|---|---|
| Float | Szyby, płyty szklane | Wymaga kąpieli cyny, daje idealnie równą powierzchnię |
| Prasowanie | Elementy grubościenne, kształtowniki | Nadaje się do detali o stałym przekroju |
| Ciągnienie | Rury, pręty, profile | Pozwala uzyskać długie, jednorodne odcinki |
| Walcowanie | Szkło płaskie, taśmy | Stosowane rzadziej, gdy nie wymaga się najwyższej jakości optycznej |
| Wydmuchiwanie | Naczynia, kolby, opakowania | Używane zarówno ręcznie, jak i w automatach |
Każde odkształcenie masy szklanej w temperaturze poniżej optymalnego zakresu lepkości prowadzi do powstawania naprężeń i mikropęknięć, które uwidocznią się często dopiero po wielu tygodniach użytkowania.
W praktyce przemysłowej bardzo często łączy się kilka technik, na przykład prasowanie z rozdmuchiwaniem, by otrzymać skomplikowane kształty przy zachowaniu powtarzalności wymiarów. Na liniach produkcyjnych coraz częściej pracują też systemy wizyjne i czujniki optyczne, które automatycznie wykrywają pęcherze, smugi i odchylenia grubości jeszcze przed wyżarzaniem, co pozwala odrzucić defektowy element zanim trafi do dalszej obróbki.
Osobny kierunek rozwoju to techniki, które pozwalają formować szkło bez stosowania wysokich temperatur typowych dla klasycznych metod. Materiały kompozytowe typu Glassomer umożliwiają obróbkę mieszaniny szkła i polimeru w temperaturach zbliżonych do przetwórstwa tworzyw sztucznych, a następnie wypalenie polimeru i pozostawienie czystej struktury szklanej. Rozwija się także druk 3D szkła, wykorzystywany na razie głównie w prototypowaniu mikrostruktur optycznych i mikrofluidycznych, gdzie klasyczne metody formowania nie dają wystarczającej precyzji.
Dlaczego kontrolowane chłodzenie jest niezbędne?
Po uformowaniu szkło ma jeszcze temperaturę kilkuset stopni. Gwałtowne ostudzenie spowodowałoby, że zewnętrzna warstwa skurczyłaby się szybciej niż wnętrze, tworząc naprężenia własne. Efektem są pęknięcia pojawiające się samoistnie, często dopiero po montażu.
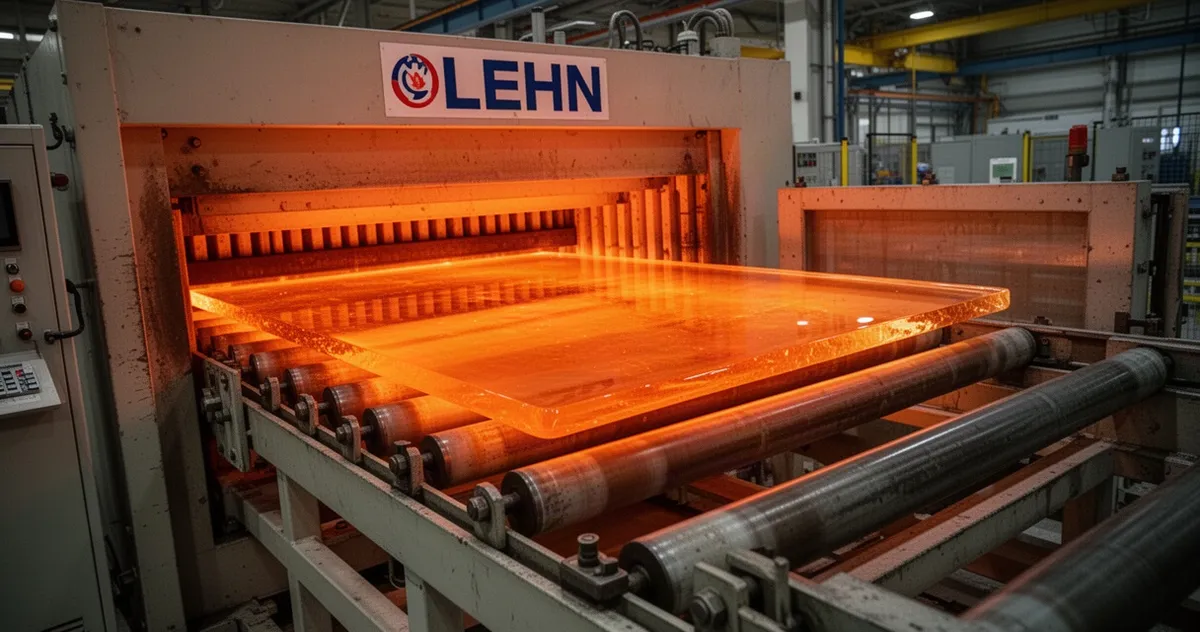
Dlatego wprowadza się odprężanie, czyli wyżarzanie. Wyrób przechodzi przez strefę o stopniowo obniżanej temperaturze. Proces może trwać od kilkudziesięciu minut do kilku godzin, w zależności od grubości i masy termicznej elementu. W przypadku grubych bloków szklanych mówi się nawet o kilku tygodniach samoczynnego stygnięcia w kontrolowanych warunkach.
Mechanizm powstawania naprężeń jest prosty do wyjaśnienia. Zewnętrzna warstwa, chłodząc się szybciej, próbuje skurczyć się wcześniej niż jeszcze gorące wnętrze. Powstaje wtedy stan, w którym powierzchnia jest ściskana, a wnętrze rozciągane, albo odwrotnie, zależnie od fazy procesu. Jeśli różnica temperatur jest zbyt duża, naprężenia przekraczają wytrzymałość materiału i element pęka, czasem dopiero po tygodniach, gdy dodatkowe obciążenie mechaniczne albo zmiana temperatury w pomieszczeniu przechyli równowagę.
Parametry wyżarzania są projektowane indywidualnie dla każdej geometrii i grubości. Zbyt szybkie schłodzenie daje materiał o gorszej wytrzymałości, zaś zbyt wolne zwiększa koszt i nie zawsze przynosi dodatkową korzyść. To właśnie ten etap w praktyce najczęściej odpowiada za defekty w gotowym produkcie, które ujawniają się już po dostawie do klienta.
Element szklany, który wygląda idealnie po wyjściu z pieca, może zawierać naprężenia niewidoczne dla oka. Dlatego producenci przemysłowi stosują polaryskopy do kontroli naprężeń zamiast opierać się na ocenie wzrokowej.
Jak powstaje szkło float i kiedy się je stosuje?
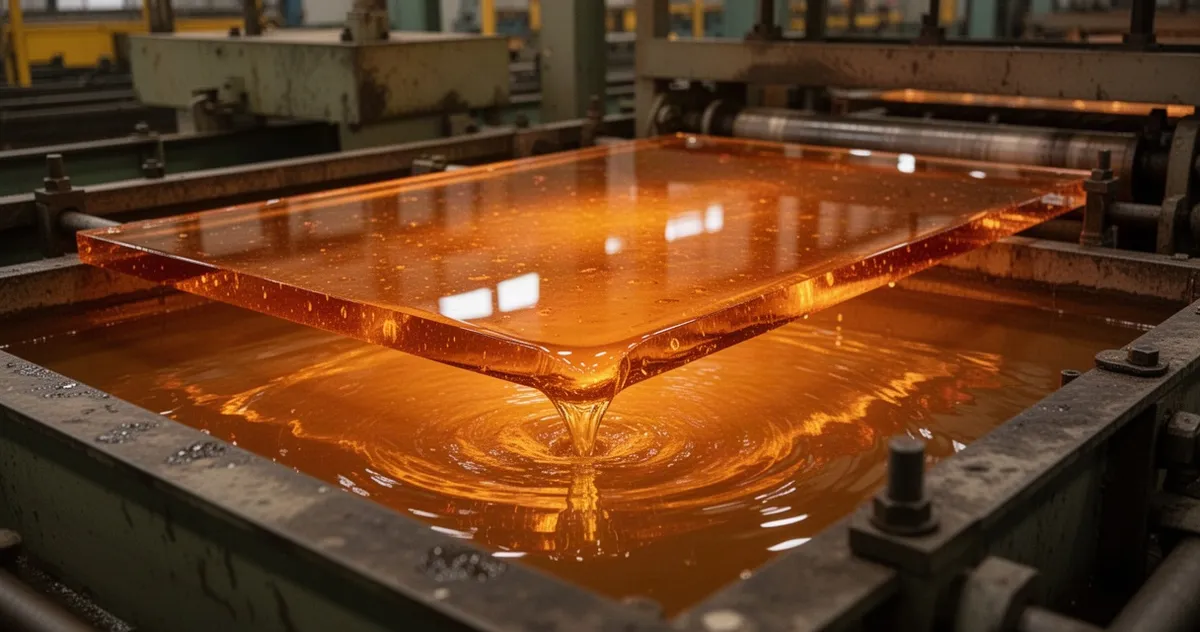
Metoda float to podstawowa technologia wytwarzania szkła płaskiego, czyli szyb okiennych, elewacyjnych i płyt wielkoformatowych. Stopione szkło wypływa z pieca na wannę wypełnioną ciekłą cyną, po której rozlewa się swobodnie, tworząc wstęgę o idealnie gładkich i równoległych powierzchniach.
Proces jest ciągły. Taśma przesuwa się nad cyną, stygnie w kontrolowanej atmosferze, a na końcu trafia do odprężania. Kluczową zaletą jest wysoka jakość optyczna. Szkło float nie wymaga dodatkowego polerowania i może być od razu przycinane na wymiar, co odróżnia je wyraźnie od szkła walcowanego lub ciągnionego, które potrzebuje dodatkowej obróbki powierzchni, żeby osiągnąć podobną jednorodność.
Ograniczenie stanowi przede wszystkim geometria wyrobu. Float daje wyłącznie płaskie tafle. Do produkcji rur, kształtowników czy naczyń trzeba szukać innych metod formowania.
Kiedy warto zastosować hartowanie, a kiedy laminowanie?
Oba procesy podnoszą parametry użytkowe szkła, ale odpowiadają na zupełnie inne potrzeby. Hartowanie zwiększa wytrzymałość mechaniczną i odporność na szok termiczny, natomiast laminowanie przede wszystkim zapewnia bezpieczeństwo po pęknięciu. Odłamki zostają przyklejone do warstwy pośredniej i nie rozsypują się na wszystkie strony.
| Cecha | Hartowanie | Laminowanie |
|---|---|---|
| Główna funkcja | Większa wytrzymałość mechaniczna i termiczna | Zatrzymanie odłamków po pęknięciu |
| Jak działa | Kontrolowane nagrzanie i szybkie schłodzenie powierzchni | Sklejenie warstw szkła folią PVB lub EVA |
| Bezpieczeństwo | Rozpada się na drobne, tępe kawałki | Odłamki pozostają na folii |
| Typowe zastosowanie | Szyby boczne i dachowe, drzwi prysznicowe | Szyby bezpieczne, antywłamaniowe, akustyczne |
Mechanizm pękania w obu przypadkach wynika z rozkładu naprężeń, choć w odwrotny sposób niż przy zwykłym wyżarzaniu. W szkle hartowanym celowo wprowadza się wysokie naprężenia ściskające na powierzchni i rozciągające we wnętrzu, dzięki szybkiemu schłodzeniu gorącej tafli. Kiedy dochodzi do pęknięcia, cała nagromadzona energia rozprasza się natychmiast, rozbijając szkło na drobne, tępe fragmenty. W szkle laminowanym za bezpieczeństwo odpowiada nie sam szklany element, lecz elastyczna folia między warstwami, która mechanicznie utrzymuje odłamki w miejscu nawet po całkowitym pęknięciu tafli.
Warto zapamiętać, że hartowane szkło po rozbiciu rozpada się na setki nieostrych fragmentów, podczas gdy laminowane utrzymuje spójność nawet przy silnym uderzeniu. Z tego powodu w witrynach, balustradach i szybach dachowych często łączy się obie technologie. Szkło hartowane jest dodatkowo laminowane, co daje jednocześnie dużą wytrzymałość i bezpieczne zachowanie po ewentualnym uszkodzeniu.
Przy wyborze między hartowaniem a laminowaniem nie chodzi o to, który proces jest lepszy, tylko o to, jakiego rodzaju ryzyko trzeba ograniczyć. Balustrada na wysokości wymaga innego zabezpieczenia niż witryna wystawowa narażona na próbę włamania.
Jak nanopowłoki zmieniają właściwości szkła?
Coraz więcej funkcji, które kiedyś wymagały zmiany całego składu masy szklanej, dziś uzyskuje się przez obróbkę samej powierzchni. Nanopowłoki z tlenków metali, takich jak dwutlenek tytanu, tlenek glinu czy dwutlenek krzemu, nanoszone są na szkło w warstwie liczącej często kilkadziesiąt nanometrów, a mimo to wyraźnie zmieniają jego zachowanie.
Powłoka z dwutlenku tytanu w kontakcie ze światłem słonecznym rozkłada zanieczyszczenia organiczne osiadające na powierzchni, co daje efekt samoczyszczący widoczny zwłaszcza na fasadach i dużych przeszkleniach trudnych do regularnego mycia. Inne powłoki ograniczają odbicie światła, poprawiając przezierność szyb w witrynach i akwariach, albo zwiększają odporność na zarysowania w miejscach o intensywnym użytkowaniu, na przykład na ekranach urządzeń przenośnych.
Rozwija się też segment powłok energooszczędnych, które selektywnie przepuszczają światło widzialne, ograniczając jednocześnie przenikanie promieniowania podczerwonego. W praktyce oznacza to mniejsze straty ciepła zimą i mniejsze nagrzewanie pomieszczenia latem, co ma znaczenie przy projektowaniu fasad budynków biurowych i mieszkalnych.
Trwałość nanopowłoki zależy silnie od tego, na której stronie szkła została naniesiona i jak jest eksploatowana. Powłoki zewnętrzne, wystawione na czynniki atmosferyczne i mycie mechaniczne, mają zwykle krótszą żywotność niż te umieszczone między warstwami szkła zespolonego.
Jakie normy i testy dotyczą szkła technicznego?
Produkcja szkła technicznego podlega konkretnym wymaganiom jakościowym, które wykraczają poza ocenę wizualną. Dla szkła bezbarwnego wysokiej klasy optycznej normy określają maksymalną zawartość tlenków żelaza, zwykle w granicach kilkudziesięciu do stu kilkudziesięciu części na milion, ponieżej której szkło zachowuje neutralną barwę i wysoką przepuszczalność światła.
Szkło stosowane w laboratoriach i farmacji przechodzi testy ługowalności, sprawdzające, ile substancji ze szkła może przejść do przechowywanego płynu podczas długotrwałego kontaktu. Dla szkła narażonego na duże wahania temperatury, na przykład w naczyniach żaroodpornych, wykonuje się testy szoku termicznego, polegające na szybkim przeniesieniu próbki między środowiskami o bardzo różnej temperaturze i sprawdzeniu, czy nie pojawiają się pęknięcia.
Szkło hartowane i laminowane stosowane w budownictwie podlega z kolei testom wytrzymałości mechanicznej i testom udarowym, które symulują uderzenie przedmiotem o określonej masie i energii. Wyniki tych testów decydują, do jakich zastosowań konkretna tafla może być legalnie stosowana, na przykład w balustradach na wysokości czy w szybach dachowych.
Co zrobić, gdy szkło pęka bez wyraźnej przyczyny?
Spontaniczne pęknięcie szkła, które nie zostało wcześniej uderzone ani mechanicznie obciążone, najczęściej wskazuje na naprężenia wewnętrzne pozostałe po niedokładnym wyżarzaniu albo na wadę materiałową powstałą już podczas topienia. W przypadku szkła hartowanego przyczyną bywa też tak zwana inkluzja siarczku niklu, mikroskopijne zanieczyszczenie, które z czasem zmienia objętość i rozsadza taflę od wewnątrz.
Jeśli pęknięcie pojawia się tuż po montażu, warto sprawdzić, czy element nie był mocowany w sposób powodujący punktowe naprężenia, na przykład przez zbyt mocno dokręcone okucia bez elastycznej podkładki. Przy powtarzających się przypadkach pękania w tej samej partii dostawy uzasadnione jest zwrócenie się do producenta o dokumentację procesu wyżarzania i wyniki kontroli naprężeń, ponieważ to najczęstsze źródło problemu leżące poza kontrolą użytkownika.
Receptura wsadu, sposób formowania, dobór technologii chłodzenia i późniejsza obróbka powierzchniowa razem decydują o tym, czy dany element szklany sprawdzi się w konkretnym zastosowaniu przez wiele lat, czy zawiedzie już po kilku miesiącach. Dla projektanta czy inwestora oznacza to, że wybór szkła technicznego nigdy nie powinien sprowadzać się tylko do ceny za metr kwadratowy, lecz do zestawienia wymagań eksploatacyjnych z realnymi parametrami procesu produkcyjnego, jakim dany wyrób przeszedł.