
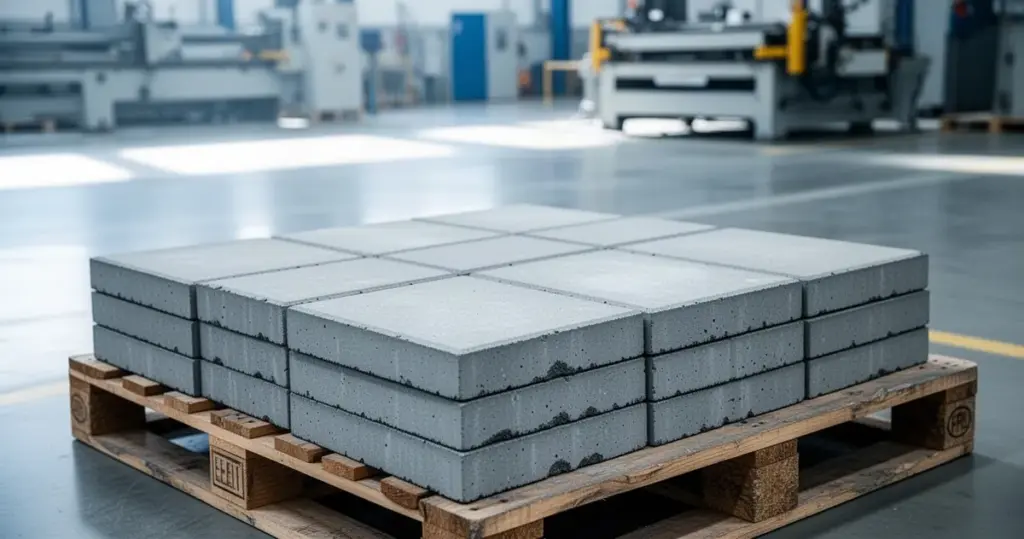
Kostka brukowa to prefabrykowany betonowy element nawierzchniowy, którego nie wylewa się jak klasycznego betonu i nie wycina z litej skały. W standardzie powstaje w fabrykach metodą wibroprasowania, a gotowy wyrób zwykle składa się z dwóch warstw o różnych zadaniach. W tym artykule znajdziesz wyjaśnienie, z czego powstaje kostka, jak przebiega cały proces i dlaczego konstrukcja dwuwarstwowa ma sens.
Na początek trzeba rozdzielić jedno podstawowe nieporozumienie. Kostka betonowa i granitowa to dwa zupełnie różne produkty o zupełnie innych technologiach wytwarzania.
Czym jest kostka brukowa betonowa?
Kostka brukowa betonowa to gotowy element budowlany przeznaczony do układania nawierzchni chodników, podjazdów, placów i ścieżek. Wytwarza się ją w zakładach produkcyjnych, a nie na placu budowy.
Jej nazwa bywa myląca. Mówiąc o kostce brukowej, większość osób wyobraża sobie właśnie produkt betonowy. Tymczasem na rynku są też kostki kamienne, cięte lub łupane z granitu i innych skał. Te powstają w zupełnie innym procesie.
Kostka granitowa to produkt z kamienia naturalnego. Kostka betonowa to wyrób formowany z mieszanki cementu, kruszyw i wody. Te dwa procesy produkcji nie mają ze sobą nic wspólnego poza końcowym przeznaczeniem.
Produkt betonowy może mieć różne kształty, grubości i wykończenie powierzchni. Jedno pozostaje wspólne, standardową metodą jego wytwarzania jest wibroprasowanie.
Z czego produkuje się kostkę brukową?
Podstawę mieszanki stanowią trzy składniki. Cement portlandzki działa jako spoiwo, kruszywa tworzą szkielet mineralny, a woda umożliwia związanie betonu. Do tego mogą dochodzić dodatki modyfikujące.
Kruszywa dzieli się na frakcje. Drobne o uziarnieniu 0/2 mm wypełniają przestrzenie między większymi ziarnami i poprawiają szczelność mieszanki. Kruszywa frakcjonowane, najczęściej 2/8 mm lub 8/16 mm, tworzą nośny szkielet betonu.
| Surowiec | Rola w produkcie | Dodatkowe informacje |
|---|---|---|
| Cement portlandzki | Spaja wszystkie składniki | Używa się wysokich klas wytrzymałościowych |
| Kruszywa drobne 0/2 mm | Wypełniają wolne przestrzenie | Zwiększają szczelność i gładkość powierzchni |
| Kruszywa frakcjonowane 2/8, 8/16 mm | Tworzą szkielet mineralny | Wpływają na wytrzymałość i stabilność wymiarową |
| Woda | Umożliwia wiązanie cementu | Nadmiar pogarsza parametry, a nie polepsza |
| Barwniki | Nadają kolor | Zwykle trafiają tylko do warstwy wierzchniej |
| Plastyfikatory | Modyfikują urabialność | Dodatek nieobowiązkowy w każdej recepturze |
Barwniki mają szczególną rolę. Gdyby dodać je do całej mieszanki, pigment i tak widoczny byłby tylko na powierzchni, a koszt produktu wzrósłby bez praktycznej korzyści. Dlatego w kostkach dwuwarstwowych barwnik trafia wyłącznie do cienkiej warstwy górnej.
Z kolei plastyfikatory ułatwiają zagęszczanie i formowanie. Pojawiają się w jednych recepturach, a w innych w ogóle ich nie ma, więc nie można traktować ich jako składnika obowiązkowego.
Na czym polega wibroprasowanie?
Wibroprasowanie to proces jednoczesnego zagęszczania i formowania mieszanki betonowej. Materiał trafia do formy, a następnie stempel prasuje go z góry, podczas gdy cała forma poddawana jest wibracji.
Drgania zmniejszają tarcie między ziarnami kruszywa. Dzięki temu półsucha mieszanka szczelnie wypełnia każdy zakamarek formy, a nacisk stempla nadaje jej precyzyjny kształt i odpowiednią gęstość.
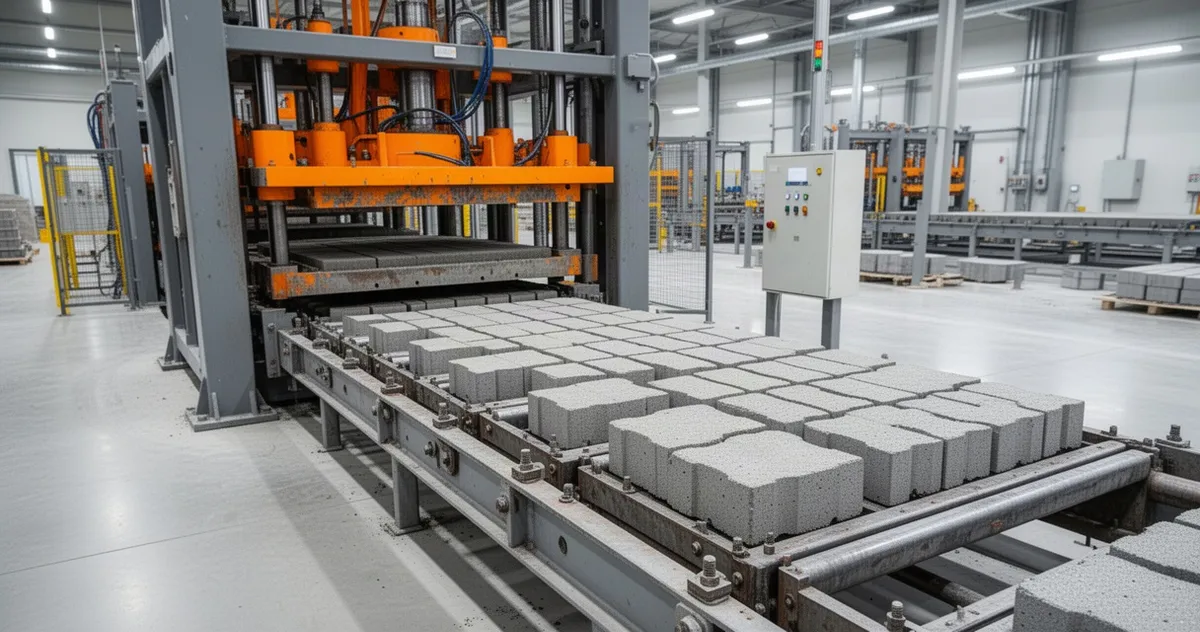
Porównanie z odlewaniem wiele wyjaśnia, bo intuicja podpowiada właśnie tę drugą drogę. W odlewaniu ciekła masa wypełnia formę samoczynnie. Kostka brukowa powstaje z mieszanki o znacznie mniejszej zawartości wody, którą trzeba aktywnie wcisnąć i wstrząsnąć, aby osiągnęła pełną szczelność.
Cały cykl formowania jest bardzo krótki. W jednym z opisów branżowych czas wibroprasowania wynosił około 15 sekund, ale to wartość orientacyjna zależna od maszyny, formatu wyrobu i receptury. Nie stanowi ona normy dla całej branży.
Produkcja w tej technologii jest zautomatyzowana i powtarzalna. Jedna linia potrafi formować kolejne elementy o stałych wymiarach przez całą zmianę, a operator odpowiada głównie za nadzór nad parametrami.
Dlaczego kostka ma dwie warstwy?
Kostka brukowa może być jedno- albo dwuwarstwowa. W wersji dwuwarstwowej dolną i największą część stanowi warstwa konstrukcyjna, górną natomiast cienka warstwa wierzchnia licząca zwykle kilka milimetrów.
Podział ról jest prosty. Warstwa konstrukcyjna odpowiada przede wszystkim za nośność, trwałość i pozostałe parametry techniczne. Warstwa wierzchnia decyduje o kolorze, fakturze i ogólnym wyglądzie.
Jeżeli miałbym wyjaśnić ten podział najprościej, powiedziałbym, że jedna warstwa odpowiada za to, co niewidoczne, a druga za to, co widać na pierwszy rzut oka. Taki układ ma praktyczne uzasadnienie.
Dwuwarstwowa budowa pozwala producentowi dodać barwniki tylko do cienkiej warstwy zewnętrznej. Parametry techniczne kostki pozostają przy tym bez zmian, a kolor uzyskuje się bez barwienia całego przekroju wyrobu.
Trzeba jednak zaznaczyć, że nie każda kostka ma dwie warstwy. Istnieją również wyroby jednowarstwowe o jednorodnej strukturze przekroju. Wybór zależy od technologii i przeznaczenia danego produktu.
Jak przebiega produkcja?
Cały proces zaczyna się od przygotowania mieszanki. W zautomatyzowanych zakładach rolą operatora jest zwykle nadzór nad dozowaniem cementu, kruszyw, wody oraz ewentualnych barwników i plastyfikatorów zgodnie z ustaloną recepturą.
Składniki trafiają do mieszalnika, skąd gotowa mieszanka transportowana jest do koszy zasypowych wibroprasy. Maszyna napełnia formę warstwami, najpierw cienką warstwą wierzchnią, a następnie grubszą warstwą konstrukcyjną.
Kolejny etap to sedno całej technologii. Stempel opuszcza się i prasuje materiał, a jednocześnie forma poddawana jest wibracji. Połączenie nacisku i drgań zagęszcza mieszankę na tyle, że uformowany element można od razu wyjąć z maszyny.
| Etap | Co się dzieje | Efekt |
|---|---|---|
| Dozowanie i mieszanie | Składniki są odważane i łączone w mieszalniku | Mieszanka o powtarzalnych właściwościach |
| Zasyp do wibroprasy | Materiał trafia do koszy zasypowych maszyny | Gotowa porcja mieszanki do formowania |
| Wypełnienie formy | Forma jest napełniana warstwami | Struktura dwuwarstwowa wyrobu |
| Prasowanie i wibrowanie | Stempel prasuje, forma wibruje | Zagęszczony element o żądanym kształcie |
Po uformowaniu kostka jest gotowa do dalszych etapów. Część wyrobów trafia od razu na składowisko, inne przechodzą jeszcze dodatkową obróbkę powierzchniową.
Jak wykańcza się powierzchnię kostki?
Obróbka powierzchniowa to osobny etap, który nie dotyczy każdej kostki. Niektóre wyroby pozostają z gładką powierzchnią uzyskaną bezpośrednio z formy, inne zyskują dodatkową fakturę.
Do typowych technik należą szczotkowanie, śrutowanie, płukanie i starzenie. Każda z nich daje nieco inny efekt wizualny.
- Szczotkowanie odsłania delikatną fakturę powierzchni, nadając jej mniej jednolity charakter
- Śrutowanie uderza drobnymi cząstkami w powierzchnię betonu, tworząc mocniej zróżnicowaną teksturę
- Płukanie usuwa zewnętrzną warstwę zaczynu, dzięki czemu widoczne stają się ziarna kruszywa
- Starzenie nadaje kostce surowy, niejednolity wygląd przypominający nawierzchnie z dawnych lat
Te zabiegi zmieniają wygląd i fakturę, ale nie wpływają na konstrukcję wyrobu. Podział na warstwy, wytrzymałość i grubość pozostają takie same jak w produkcie formowanym w podstawowym procesie.
Czy każda kostka betonowa powstaje tak samo?
Opisany proces dotyczy typowej produkcji przemysłowej. W mniejszych zakładach część etapów może być mniej zautomatyzowana, a oferowane wyroby nie zawsze mają konstrukcję dwuwarstwową.
Zróżnicowanie dotyczy również czasu cyklu i składu receptury. Jedna linia może formować kostkę w kilkanaście sekund, inna potrzebuje nieco więcej czasu. Podobnie jest z dodatkami, barwniki i plastyfikatory pojawiają się w jednych produktach, a w innych w ogóle ich nie ma.
Najważniejsze pozostaje to, co wspólne. Kostka betonowa w standardowym wykonaniu zawsze powstaje w wibroprasie, niezależnie od tego, czy mówimy o produkcie na chodnik, podjazd czy plac. Metoda formowania jest ta sama, różnice dotyczą szczegółów technologicznych.