
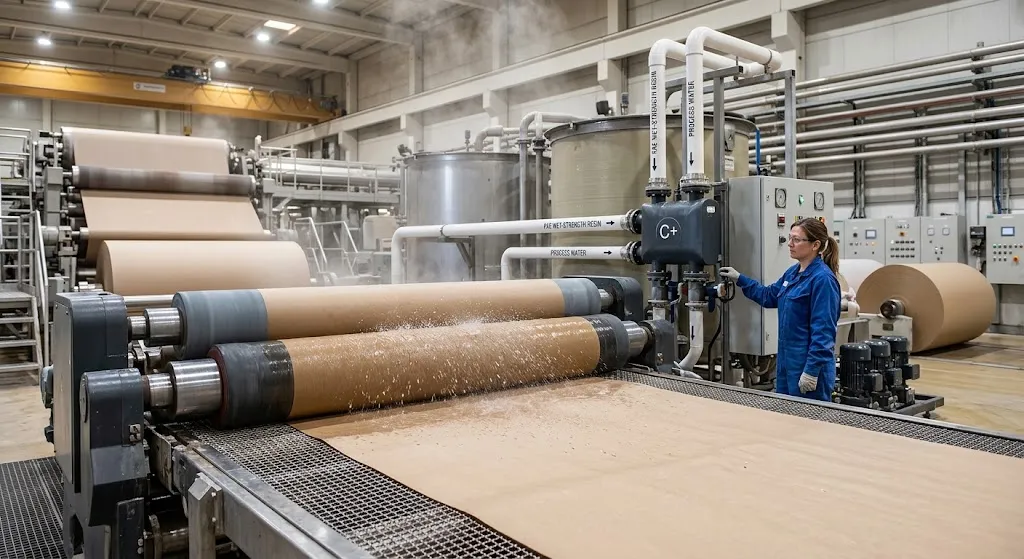
W procesie wytwarzania papieru i tektury jednym z kluczowych wyzwań technologicznych pozostaje podatność struktury włóknistej na działanie wody. Standardowa wstęga papierowa po ponownym zamoczeniu traci zazwyczaj od 93% do 95% swojej wytrzymałości pierwotnej (mierzonej na sucho). Wynika to z faktu, że woda gwałtownie zrywa międzypapierowe wiązania wodorowe pomiędzy grupami hydroksylowymi cząsteczek celulozy.
W aplikacjach takich jak opakowania chłodnicze, tektura falista do transportu żywności, etykiety piwne i winne, papierowe worki ogrodowe czy wyroby higieniczne, taka degradacja mechaniczna jest niedopuszczalna. Aby zapobiec rozwarstwianiu i rozrywaniu struktury papierowej pod wpływem wilgoci, do masy papierniczej wprowadza się syntetyczne żywice wodoutrwalające (wet-strength resins).
Mechanizm fizykochemiczny utrwalania papieru na mokro
Mokra wytrzymałość papieru osiągana jest dzięki trwałemu usieciowaniu struktury włókien. Wykorzystywane w tym celu polimery działają dwutorowo:
-
Mechanizm ochronny (funkcja ochronna): Żywica polimeryzuje wokół istniejących wiązań wodorowych między włóknami, tworząc nierozpuszczalną w wodzie hydrofobową matrycę, która fizycznie blokuje cząsteczkom wody dostęp do wiązań celulozowych.
-
Mechanizm reaktywny (tworzenie nowych wiązań): Kationowe grupy funkcyjne żywicy reagują chemicznie z grupami karboksylowymi włókien celulozowych, tworząc trwałe, kowalencyjne wiązania estrowe.
Główne klasy żywic syntetycznych w przemysłowej praktyce
-
Żywice PAE (poliamidoamina-epichlorohydryna): Zdecydowanie najczęściej stosowane polimery kationowe, efektywne w neutralnym i słabo zasadowym środowisku zaklejania (pH 6,5–8,5). Charakteryzują się wysoką reaktywnością i tworzeniem trwałych wiązań kowalencyjnych.
-
Żywice GPAM (glyoksalowany poliakryloamid): Tworzą wiązania półacetalowe z grupami hydroksylowymi celulozy. Dają tzw. tymczasową wytrzymałość na mokro – wstęga wykazuje bardzo wysoką odporność tuż po wyprodukowaniu, ale pod wpływem dłuższego kontaktu z wodą ulega stopniowej degradacji, co ułatwia późniejsze rozdrabnianie (np. w papierach higienicznych).
-
Żywice MF i UF (melaminowo- i mocznikowo-formaldehydowe): Klasyczne żywice termo- i kwasoutwardzalne. Wymagają niskiego pH (4,0–4,5) oraz wyższych temperatur do pełnego usieciowania. Współcześnie są wypierane przez żywice PAE ze względów ekologicznych (emisja formaldehydu) oraz technologicznych (przejście branży na zaklejanie neutralne).
| Typ żywicy | Zakres pH | Typ tworzonych wiązań | Trwałość efektu | Główny obszar zastosowań |
| PAE | 6,5 – 8,5 | Kowalencyjne (estrowe) | Trwała | Opakowania, etykiety, tektura |
| GPAM | 5,5 – 7,5 | Półacetalowe | Tymczasowa | Ręczniki papierowe, tissue |
| MF / UF | 4,0 – 4,5 | Kowalencyjne | Trwała | Papier sprawnościowy, papiery specjalne |
Korzyści technologiczne i ekonomiczne dla papierni
Poprawnie zoptymalizowany układ dozowania żywic wodoutrwalających przekłada się nie tylko na spełnienie parametrów jakościowych gotowego wyrobu, ale również na wydajność samego procesu produkcyjnego:
-
Podniesienie wskaźników mechanicznych na mokro: Osiągnięcie poziomu wytrzymałości na mokro przekraczającego 15–30% wytrzymałości na sucho.
-
Stabilność pracy maszyny papierniczej (PM): Wzrost wytrzymałości mokrej wstępy w sekcji pras i suszącej ogranicza liczbę zerwań, zwiększając ogólną wydajność instalacji (OEE).
-
Optymalizacja gramatury (Lightweighting): Dzięki wzmocnieniu matrycy włóknistej możliwe jest obniżenie gramatury papieru bazowego przy zachowaniu wymaganych parametrów użytkowych pakowanego towaru.
-
Mniejsze zużycie energii: Wyższa spójność wstęgi usprawnia jej odwadnianie na sitach i prasach, co zmniejsza zużycie pary w sekcji suszącej.
Wytyczne aplikacyjne i optymalizacja procesu
Efektywność żywic syntetycznych zależy od precyzyjnego sterowania parametrami fizykochemicznymi masy papierniczej.
1. Kontrola ładunku kationowego i pH
Żywice PAE są polimerami kationowymi. Wskazane jest, aby masa papiernicza posiadała umiarkowany ładunek anionowy (pochodzący np. z hemiceluloz lub kwasów żywicznych). Jednak zbyt duża anionowość („anionic trash”) neutralizuje żywicę przed jej związaniem z włóknem, drastycznie obniżając jej wydajność. W takich przypadkach stosuje się wstępną neutralizację ładunku za pomocą koagulantów lub PADMOC.
2. Punkt dozowania
Żywicę należy podawać w punkcie o dobrej mieszalności, ale po etapach wysokiego ścinania mechanicznego (np. za hydrapulperem czy rofinerami), aby uniknąć fizycznego niszczenia powstających kompleksów polimer-włókno. Najczęściej jest to wlot do pompy mieszającej lub rurociąg masy cienkiej przed wlewem.
3. Czas dojrzewania (Curing)
Pełna wytrzymałość papieru po zastosowaniu żywic PAE nie zawsze jest osiągana bezpośrednio na nawijaku. Polimeryzacja wymaga czasu oraz dostarczenia energii cieplnej w sekcji suszącej. Proces sieciowania może trwać od kilku godzin do kilku dni w składowanym zwoju.
4. Wyzwania w recyklingu (Repulping)
Brak rozpuszczalności utrwalonego papieru stwarza trudności podczas przetwarzania braków produkcyjnych oraz makulatury. Rozwłóknianie makulatury z żywicą PAE wymaga zastosowania podwyższonej temperatury, pH zasadowego (powyżej 9–10) oraz środków utleniających (np. podchlorynu sodu, nadsiarczanów lub nadkwasów).
Podsumowanie i wybór rozwiązań technologicznych
Wprowadzenie żywic syntetycznych do wytwarzania papieru i kartonu wymaga indywidualnego podejścia technologicznego – uwzględniającego jakość włókna, twardość wody, zamknięty obieg wody procesowej oraz docelowe przeznaczenie produktu.
Wsparcie w doborze odpowiednich preparatów polimerowych oraz optymalizacji punktów dozowania oferuje Dział Chemikaliów firmy TSC. W portfolio dystrybutora znajdują się zaawansowane żywice wodoutrwalające przeznaczone do pracy w szerokim spektrum technologicznym, pozwalające na skuteczne podniesienie parametrów wytrzymałościowych papieru przy jednoczesnej dbałości o ekonomikę procesu produkcyjnego, a także gotowe papiery wodoodporne.
Artykuł sponsorowany