
Patrząc na płytę gipsowo-kartonową, łatwo uznać, że karton to jedynie osłona, a środek to zwykły wysuszony gips. To błędne skojarzenie, bo okładzina pełni funkcję konstrukcyjną, a sztywność rdzenia bierze się z odwracalnej przemiany chemicznej, nie z samego odparowania wody. Ten tekst prowadzi przez wszystkie etapy produkcji, od surowca po zapakowany wyrób.
Z czego składa się płyta g-k?
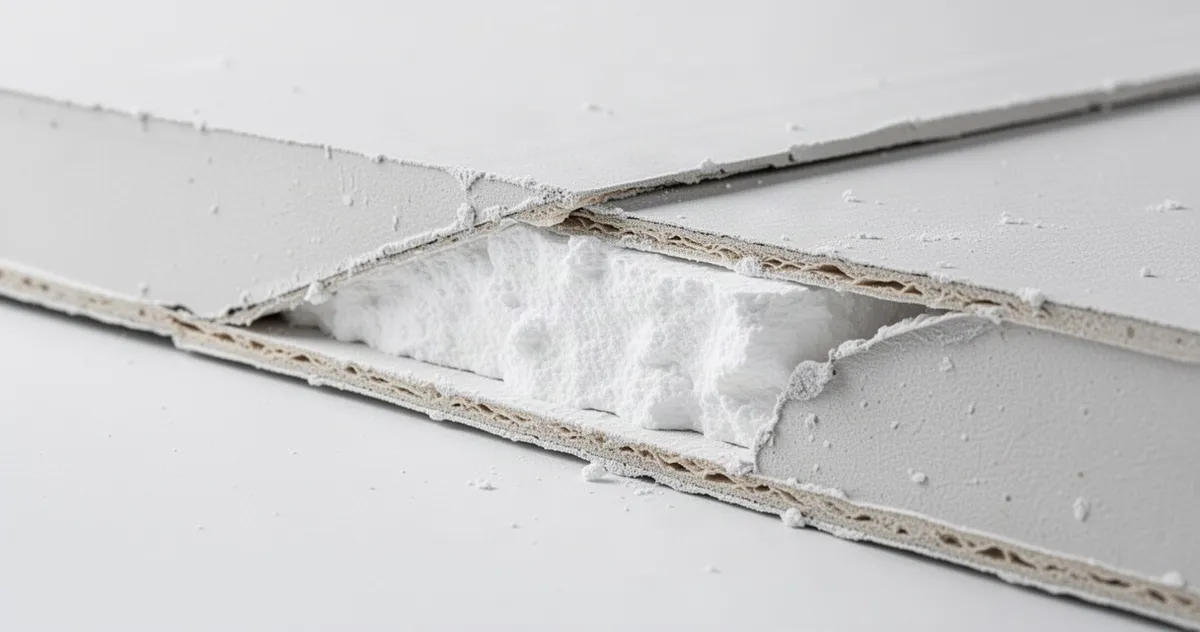
Standardowa płyta gipsowo-kartonowa ma rdzeń gipsowy zamknięty między dwiema warstwami kartonu. Okładziny nie są naklejane na gotowy rdzeń. W trakcie produkcji tworzą z nim jedną strukturę, co ma znaczenie dla zachowania całego wyrobu.
Karton z jednej strony daje gotową powierzchnię, z drugiej wzmacnia płytę i współpracuje z rdzeniem. Dlatego nie można traktować go jak zwykłe opakowanie, które po rozpakowaniu traci znaczenie. W płytach specjalistycznych skład bywa modyfikowany, ale schemat rdzeń plus dwie okładziny pozostaje punktem wyjścia dla całej technologii.
Jak przygotowuje się gips przed formowaniem?
Surowiec może pochodzić z dwóch źródeł. Gips naturalny wydobywa się ze złóż mineralnych, a gips syntetyczny powstaje jako produkt uboczny niektórych procesów przemysłowych. Samo pochodzenie nie przesądza o jakości. Liczą się czystość, skład, parametry ziarnowe i dopasowanie do receptury zakładu.
Gips syntetyczny nie musi oznaczać materiału gorszej jakości. Może być używany, jeżeli spełnia wymagania technologiczne. Decydujące są parametry surowca i cały proces, a nie sam typ źródła.
Po dostarczeniu do fabryki gips jest rozdrabniany. Wilgotność dostarczanego surowca bywa podawana orientacyjnie na poziomie około 10 procent, ale ta wartość zależy od partii i sposobu pomiaru. Rozdrobniony i przygotowany materiał trafia do etapu, który odróżnia produkcję płyt od prostego mieszania proszku z wodą.
Na czym polega kalcynacja?
Kalcynacja to kontrolowane ogrzewanie gipsu, podczas którego gips dwuwodny częściowo traci wodę i przechodzi w formę półwodną. Nie chodzi o całkowite wysuszenie surowca. Chodzi o to, żeby powstał materiał zdolny do ponownego związania po dodaniu wody, czyli tak zwany gips półwodny.
Bez tego kroku cała późniejsza technologia nie miałaby sensu. To właśnie kalcynacja tłumaczy, dlaczego gips jest najpierw ogrzewany, a później znowu mieszany z wodą. Różnicę między tym etapem a suszeniem gotowej płyty pokazuje proste zestawienie.
| Cecha | Kalcynacja | Suszenie gotowej płyty |
|---|---|---|
| Moment procesu | przed formowaniem | po uformowaniu i związaniu |
| Funkcja | zmiana chemiczna gipsu | usunięcie nadmiaru wody technologicznej |
| Efekt | gips półwodny gotowy do wiązania | stabilny, suchy wyrób |
Kalcynacja nie jest tym samym, co suszenie gotowej płyty. Oba etapy wykorzystują ciepło, ale pełnią zupełnie inne funkcje. Mylenie ich prowadzi do błędnej interpretacji całego procesu.
Dlaczego masa twardnieje po dodaniu wody?
Gips półwodny po połączeniu z wodą tworzy ponownie uwodniony siarczan wapnia. W praktyce oznacza to, że mieszanka przechodzi ze stanu płynnego lub plastycznego w sztywny rdzeń. Twardnienie nie jest więc efektem zwykłego wysychania. Jest reakcją, podczas której rosnące kryształy łączą się w zwartą strukturę.
Gdybym miał wskazać najważniejszy mechanizm całej technologii, byłby to właśnie ten. Przemiana działa w dwie strony, najpierw gips traci wodę w kalcynacji, a później przyjmuje ją z powrotem podczas wiązania.
Na przebieg tego procesu wpływają dodatki technologiczne. Regulują czas wiązania, urabialność masy i właściwości gotowej płyty. Nie ma jednak jednej uniwersalnej receptury. Skład zależy od typu płyty i od producenta.
Jak rdzeń łączy się z kartonem?
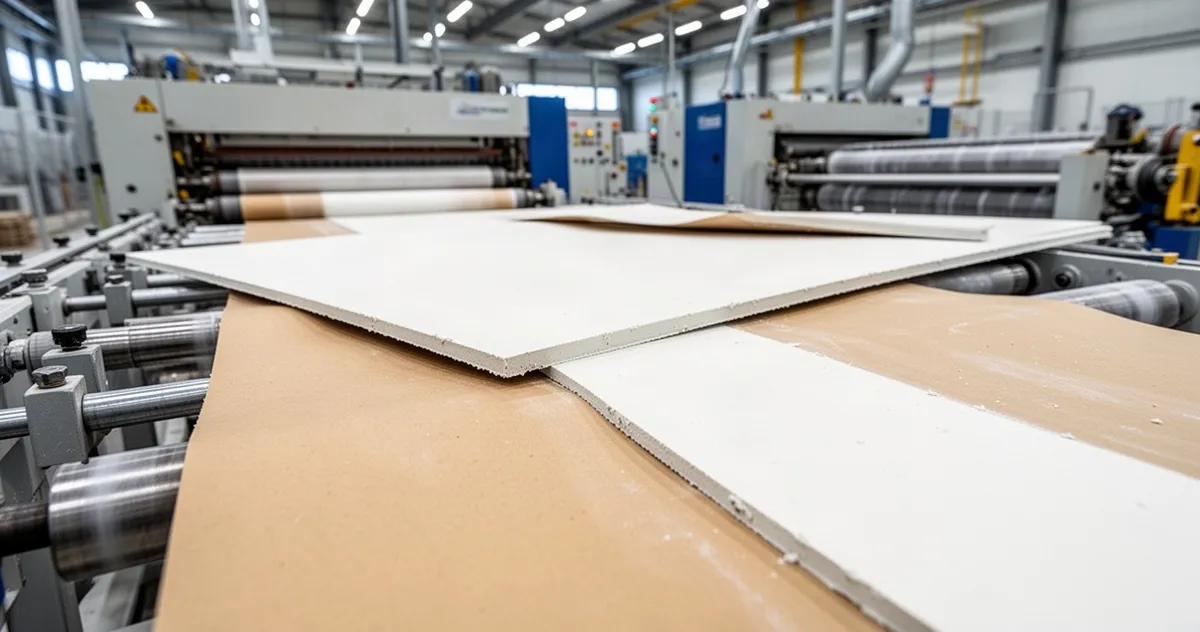
Masa gipsowa jest rozprowadzana między dwiema wstęgami kartonu, które przesuwają się wzdłuż linii produkcyjnej. Karton dołącza do rdzenia właśnie w tym momencie, a nie po stwardnieniu. Utrzymuje mokrą masę we właściwym miejscu, nadaje powierzchnię i bierze udział w powstaniu ciągłej wstęgi.
Ustawienia formowania decydują o grubości, szerokości i jednorodności płyty. Od tego etapu zależy także, jak dobrze okładzina zwiąże się z rdzeniem, co później przekłada się na zachowanie wyrobu podczas transportu i montażu.
Co dzieje się po uformowaniu wstęgi?
Kiedy masa zaczyna wiązać, ciągła wstęga jest cięta na elementy o wymaganej długości. Dokładna kolejność tych operacji bywa różna. W jednych zakładach cięcie następuje przed suszeniem, w innych końcowe docinanie odbywa się po nim, dlatego nie ma sensu traktować jednego schematu jako obowiązującego wszędzie.
Suszenie usuwa nadmiar wody technologicznej i stabilizuje produkt. To drugi, osobny proces cieplny, który wymaga kontrolowanej temperatury i przepływu powietrza. Jego długość zależy od grubości płyty, receptury i konstrukcji suszarni.
Opis konkretnego zakładu podaje na przykład około 50 minut pobytu płyt w suszarni. Ta liczba dotyczy tamtejszych parametrów i tamtego produktu. Nie należy jej traktować jako normy dla całej branży.
Właściwe suszenie chroni wyrób przed deformacjami i pozwala bezpiecznie przejść do dalszych operacji. Zbyt ogólne lub niewłaściwe parametry tego etapu mogą pogorszyć jakość i stabilność płyty.
Kontrola jakości i przygotowanie do transportu
Po wysuszeniu płyty mogą być dodatkowo docinane, a ich krawędzie są poddawane obróbce. W nowoczesnych zakładach kolejny krok to kontrola zgodności z odpowiednią normą. Badania nie są dodatkiem do procesu. Stanowią końcowy etap, który potwierdza, że wyrób może trafić do sprzedaży.
Potem płyty układa się na paletach i zabezpiecza do transportu. Zakres automatyzacji różni się między fabrykami, ale cel pozostaje ten sam, gotowa partia musi przejść od ciągłej wstęgi do stabilnego, wymiernego produktu handlowego.
Które dane o produkcji traktować jako lokalne?
Temperatura pieca, czas suszenia i dokładna receptura dodatków zależą od zakładu, produktu i instalacji. Informacja z jednej fabryki nie staje się automatycznie regułą dla wszystkich. Gdybym miał ocenić gotową płytę, nie opierałbym tego na samym pochodzeniu gipsu. Ważniejsze są potwierdzone właściwości wyrobu i jego przeznaczenie.
Dlatego przy lekturze informacji producenta przydaje się kilka prostych sprawdzeń:
- rodzaj płyty i jej deklarowane zastosowanie
- certyfikowane parametry gotowego wyrobu, a nie ogólne hasła o surowcu
- czy podawane dane dotyczą konkretnej linii, czy całej gamy produktów
Na końcową jakość składa się cały łańcuch, czyli przygotowanie gipsu, kalcynacja, mieszanie, formowanie z kartonem, suszenie i kontrola. Żaden pojedynczy składnik ani jeden parametr nie decyduje o wszystkim.