
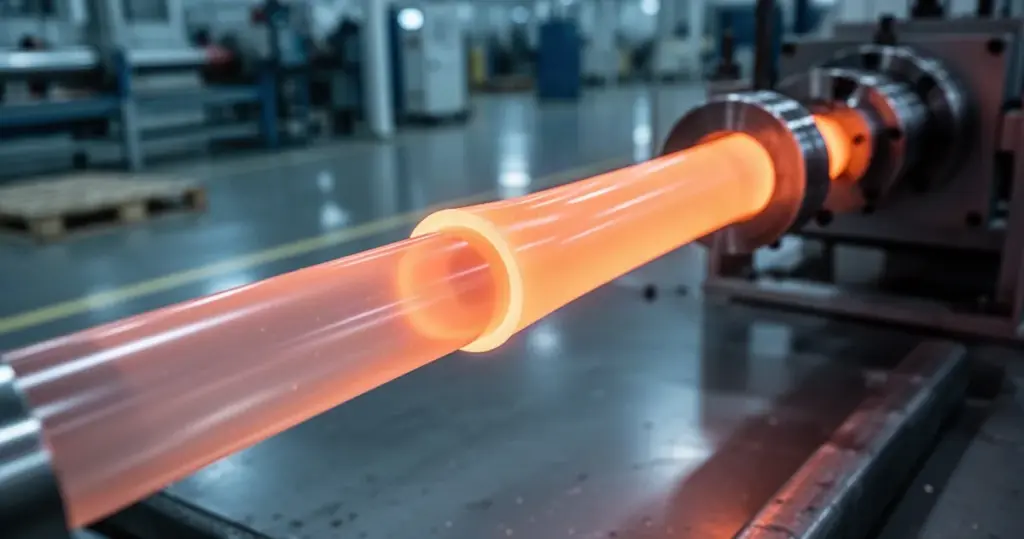
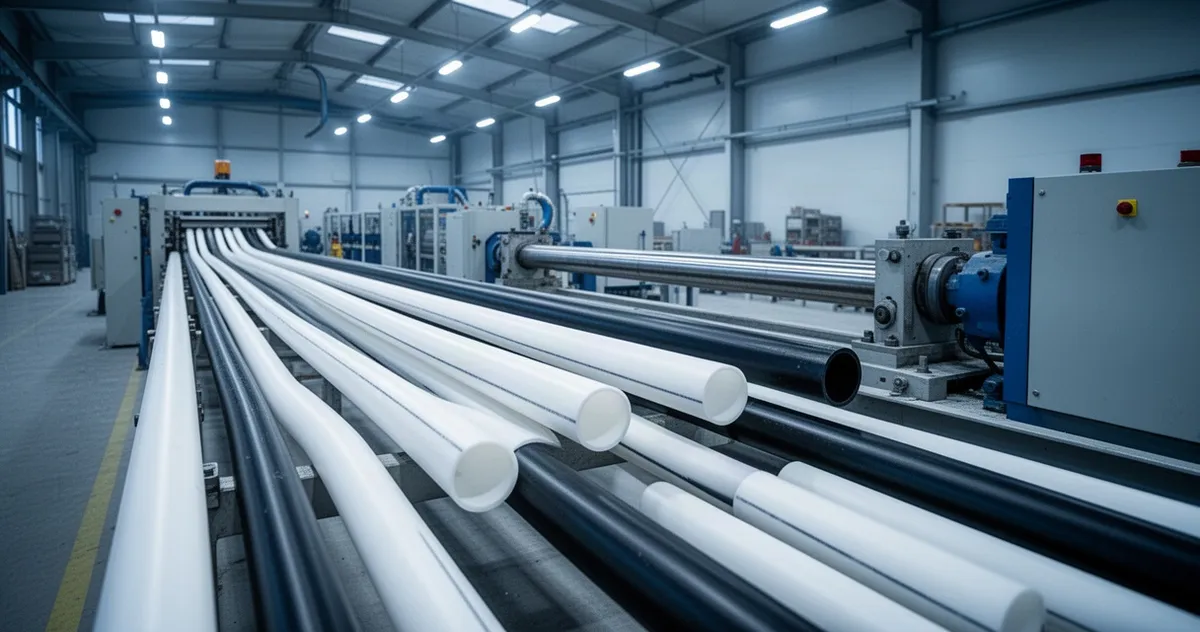
Rury z tworzyw sztucznych powstają przede wszystkim w procesie ciągłego wytłaczania. Z granulatu, przez podgrzewanie, formowanie i chłodzenie, tworzy się długa, pusta i precyzyjnie wymiarowana rura. W artykule wyjaśniam, co dzieje się na każdym etapie i dlaczego nie wystarczy po prostu roztopić tworzywo.
Z czego powstaje rura?
Podstawowym surowcem jest zwykle granulat tworzywa termoplastycznego, rzadziej proszek. Do produkcji rur wykorzystuje się między innymi PVC, HDPE, PE, PP i PPR. To materiały, które można wielokrotnie uplastyczniać pod wpływem temperatury i formować w stanie stopionym. Do granulatu dodaje się czasem środki barwiące, stabilizatory lub inne dodatki, jeśli dany wyrób tego wymaga.
Wybór materiału nie jest przypadkowy. Inne tworzywo sprawdzi się w instalacjach narażonych na kontakt z agresywnym medium, inne w przewodach, które muszą być elastyczne. Sam rodzaj materiału nie decyduje jednak o wszystkich cechach gotowej rury. Znaczenie ma też jej budowa i sposób przetwarzania.
Nie przenoś temperatur podawanych dla jednego tworzywa na inne. To szczególnie ważne w przypadku PVC, które przy przegrzaniu może ulegać degradacji. Parametry dobiera się na podstawie gatunku materiału i zaleceń producenta.
Co dzieje się w wytłaczarce?
Wytłaczanie, nazywane też ekstruzją, nie polega wyłącznie na podgrzaniu granulatu. Surowiec trafia z zasobnika do cylindra, w którym obraca się ślimak. Ślimak transportuje materiał do przodu, miesza go, spręża i pomaga go uplastycznić. Ciepło pochodzi z grzałek, ale także z tarcia powstającego podczas przesuwania i ścinania tworzywa.
Efektem jest jednorodny stop o odpowiedniej temperaturze i ciśnieniu. Gdyby materiał nie został dobrze wymieszany, rura mogłaby mieć nierówną grubość, przebarwienia albo wady powierzchni. Dlatego wytłaczarka to nie tylko podgrzewacz, ale cały układ przygotowujący tworzywo do formowania.
Jak powstaje pusty przekrój?
Stopione tworzywo jest przepychane do głowicy pierścieniowej. Wewnątrz głowicy znajduje się rdzeń, a wokół niego szczelina pierścieniowa. Materiał opływa rdzeń i wypływa z głowicy jako ciągła, pusta rura. Kształt rury powstaje więc w tym miejscu, ale to jeszcze nie koniec.
Tuż po wyjściu z głowicy profil jest miękki i podatny na odkształcenia. Jego średnica i grubość ścianki nie są w pełni ustalone. Ostateczne wymiary zależą od kolejnych etapów, a nie tylko od szczeliny w głowicy.
Dlaczego kalibracja i chłodzenie są niezbędne?
Miękka rura trafia najpierw do kalibratora. To urządzenie często działa z użyciem próżni, która dociska zewnętrzną powierzchnię rury do chłodzonej powierzchni formującej. Dzięki temu średnica i kształt zostają ustalone, zanim tworzywo całkiem stwardnieje. Bez kalibracji rura mogłaby stać się owalna albo mieć zmienne wymiary.
Po kalibracji rura przechodzi przez układ chłodzenia. Najczęściej są to kąpiele wodne lub chłodzone tuleje, które odbierają ciepło z tworzywa. Wtedy materiał krzepnie i utrwala geometrię. To połączenie kalibracji i chłodzenia sprawia, że miękki profil zamienia się w stabilny wyrób o powtarzalnych wymiarach.
Średnica i grubość ścianki nie wynikają wyłącznie z otworu głowicy. Miękka rura wymaga kalibracji i chłodzenia, a na wymiar wpływa też prędkość odciągu.
Prędkość odciągu musi być zsynchronizowana z wydajnością wytłaczania i tempem chłodzenia. Gdy te elementy nie współpracują, rura może zmieniać grubość ścianki albo falować na powierzchni. Operatorzy kontrolują więc w trakcie procesu temperaturę, ciśnienie i prędkość, a nie tylko sprawdzają gotowy produkt.
Jak powstają rury wielowarstwowe?
Nie każda rura składa się z jednego materiału. Wiele rur ma dwie lub więcej warstw, a do ich produkcji stosuje się współwytłaczanie. Do jednej głowicy trafia kilka stopionych strumieni tworzywa, które zostają ułożone koncentrycznie. Warstwy nie powstają więc osobno ani nie są później łączone. Wszystkie formują się razem w ciągłym procesie.
Każda warstwa może pełnić inną funkcję. Wewnętrzna bywa dopasowana do kontaktu z transportowanym medium, a zewnętrzna chroni przed działaniem czynników zewnętrznych. Taka konstrukcja pozwala też ograniczyć zużycie droższego materiału do warstwy funkcjonalnej.
Jak powstają rury karbowane?
Rury karbowane przechodzą przez dodatkowy etap, którego nie ma przy rurze gładkiej. Miękki profil trafia do układu ruchomych bloków formujących. Bloki obejmują jeszcze plastyczną rurę, a próżnia często przyciąga tworzywo do wnęk formy. W ten sposób powstają regularne grzbiety i rowki na powierzchni rury.
Karbowania nie wykonuje się przez mechaniczne nacinanie gotowej rury. Profil kształtuje się, gdy tworzywo jest nadal plastyczne. Ruch bloków musi być dopasowany do prędkości wytłaczania i chłodzenia. Istnieją też rury dwuścienne, które mają gładką warstwę wewnętrzną i karbowaną zewnętrzną. Wtedy współwytłaczanie łączy się z formowaniem karbów.
Różnice między podstawowymi wariantami widać najprościej w zestawieniu.
| Typ rury | Dodatkowy etap | Efekt dla wyrobu |
|---|---|---|
| Gładka jednowarstwowa | Brak | Prosty, regularny profil |
| Wielowarstwowa | Współwytłaczanie | Kilka warstw o różnych funkcjach |
| Karbowana | Formowanie w ruchomych blokach | Falista lub żebrowana geometria |
Co dzieje się po schłodzeniu rury?
Schłodzona i stabilna rura jest odciągana z linii. Może zostać pocięta na proste odcinki albo zwinięta, jeśli materiał i średnica na to pozwalają. Sztywne rury z PVC sprzedaje się zwykle w odcinkach, a rury PE lub HDPE o mniejszych średnicach często trafiają do zwojów. Sposób pakowania zależy więc od sztywności i przeznaczenia wyrobu.
Na gotowej rurze umieszcza się znakowanie. Obejmuje ono między innymi dane producenta, rodzaj materiału, wymiar oraz informacje pozwalające zidentyfikować partię. Dzięki temu wyrób można powiązać z konkretnym cyklem produkcji i surowcem.
Jak kontroluje się jakość rur?
Kontrola jakości nie zaczyna się dopiero po zakończeniu produkcji. Podczas wytłaczania monitoruje się temperaturę, ciśnienie, prędkość odciągu i wymiary powstającej rury. Dzięki temu można szybko wykryć odchylenie od założeń i skorygować ustawienia, zanim powstanie długa partia wadliwego wyrobu.
Sprawdza się średnicę, grubość ścianki, owalność i wygląd powierzchni. Gotowe odcinki lub zwoje mogą przechodzić dodatkowe testy zgodne z wymaganiami dla danego produktu. Ostatecznie to połączenie stabilnego procesu i bieżącej kontroli decyduje o powtarzalności rur.