
Elastyczny przewód w dłoni wydaje się prostym produktem, ale za finalnym efektem stoi kilka precyzyjnych operacji przemysłowych. Zanim cienka żyła zostanie pokryta izolacją, metal przechodzi przez ciągnienie, obróbkę cieplną i nierzadko przez skręcanie. Przyjrzyjmy się całej drodze od materiału wejściowego po gotowy wyrób.
Z czego składa się gotowy przewód?
Najprościej mówiąc, przewód elektryczny to metalowa żyła otoczona izolacją. Żyła przewodzi prąd, a izolacja oddziela ją od otoczenia i innych przewodników. W praktyce konstrukcja bywa jednak znacznie bardziej rozbudowana niż ten prosty opis.
Żyła może być pojedynczym drutem albo linką złożoną z wielu cienkich drutów. Do tego dochodzą dodatkowe warstwy, takie jak ekran czy powłoka zewnętrzna. Pojawiają się one w kablach o bardziej złożonej budowie.
Cały proces produkcyjny da się podzielić na trzy grupy operacji. Pierwsza to formowanie metalowego przewodnika, druga to skręcanie lub układanie elementów, a trzecia to nakładanie warstw ochronnych. Produkcja nie kończy się na samym pokryciu metalu tworzywem, o czym będzie jeszcze mowa.
Drut, linka, przewód i kabel to nie synonimy. Drut to pojedynczy metalowy element, linka to wiele cienkich drutów skręconych w jedną żyłę, przewód to co najmniej jedna żyła z izolacją, a kabel może mieć kilka izolowanych żył oraz dodatkowe warstwy ochronne.
Jakie materiały trafiają na linię produkcyjną?
Produkcja zaczyna się od metalu przewodzącego. W typowych przewodach instalacyjnych tym materiałem jest miedź, która dobrze przewodzi prąd i daje się formować. Niektóre konstrukcje powstają z aluminium, co ma znaczenie przy ograniczaniu masy lub kosztów, ale wymaga innych parametrów obróbki.
Materiał wejściowy ma postać walcówki, czyli grubego drutu nawiniętego na szpulę lub bęben. Przykładowa walcówka miedziana w opisywanych liniach produkcyjnych ma średnicę około 8 mm. To wartość orientacyjna, zależna od technologii i producenta. Nie należy jej traktować jako uniwersalnego standardu.
Z tej grubej walcówki powstaje później drut o średnicy dopasowanej do konkretnego wyrobu. W niektórych technologiach końcowy drut może mieć jedynie około 0,05 mm. Różnica między materiałem wyjściowym a produktem końcowym pokazuje, jak intensywnej obróbce poddaje się metal.
Miedź jest dominującym materiałem na żyły, ale aluminium również pojawia się w produkcji. Różnice obejmują przewodność, masę i sposób przetwarzania, dlatego parametrów jednego metalu nie można przenosić bezpośrednio na drugi.
Jak działa ciągnienie drutu?
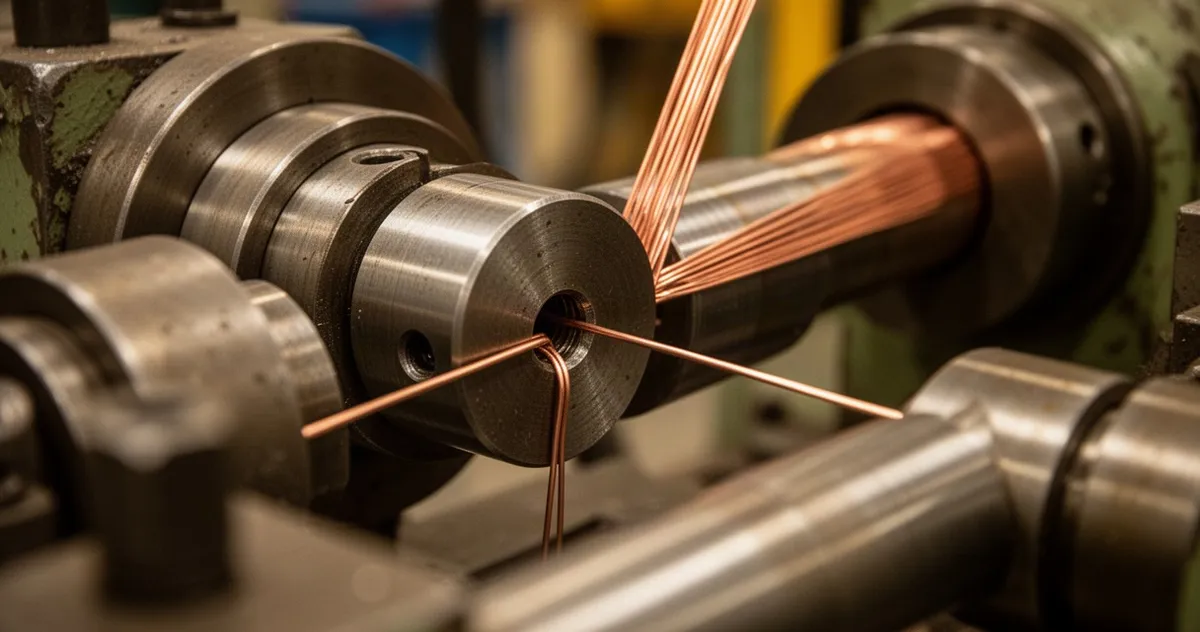
Zanim walcówka stanie się cienkim drutem, musi przejść przez ciągadła. To elementy z twardego materiału z otworami o coraz mniejszej średnicy. Metal przeciąga się kolejno przez te otwory, przez co średnica maleje, a długość rośnie.
Łatwo to sobie wyobrazić, jeśli pomyśli się o przeciąganiu metalu przez coraz ciaśniejsze oczko. Jedno przejście nie wystarcza do dużej redukcji, dlatego operację powtarza się wielokrotnie na jednej linii. Maszynę, która realizuje ten proces, nazywa się ciągarką.
Nie chodzi jednak o zwykłe rozciąganie bez konsekwencji. Ciągnienie to obróbka plastyczna na zimno, która zmienia właściwości mechaniczne metalu. Drut staje się twardszy i mocniejszy, ale traci część plastyczności. Ten efekt ma bezpośrednie znaczenie dla dalszych etapów produkcji.
Po co wyżarza się drut po ciągnieniu?
Umocnienie po ciągnieniu brzmi jak zaleta, ale w produkcji przewodów bywa problemem. Twardszy drut trudniej poddaje się dalszemu formowaniu, a przy kolejnych operacjach może pękać. Potrzebna jest więc obróbka cieplna, która przywróci metalowi część plastyczności.
Ten etap to wyżarzanie. Drut podgrzewa się do określonej temperatury i przetrzymuje w niej przez właściwy czas. Parametry zależą od materiału i średnicy, dlatego nie ma jednego uniwersalnego cyklu dla wszystkich wyrobów. W niektórych liniach wyżarzanie odbywa się w atmosferze gazu obojętnego, żeby ograniczyć kontakt rozgrzanego metalu z tlenem.
Dzięki wyżarzaniu drut da się dalej ciągnąć, skręcać i formować. Bez odpowiednio prowadzonej obróbki cieplnej kolejne operacje mogłyby powodować pękanie. Dokładna kolejność wyżarzania zależy zresztą od linii technologicznej i produktu.
Czym różni się drut od linki?
Żyła przewodząca nie zawsze jest pojedynczym drutem. W wielu przewodach występuje linka, czyli wiązka cienkich drutów skręconych w jedną żyłę na maszynie zwanej skręcarką. To nie jest przypadkowe splątanie, lecz kontrolowana konstrukcja o określonym skoku skrętu.
Podczas zginania cienkie druty mogą się względem siebie nieznacznie przesuwać. Dzięki temu cała linka jest bardziej elastyczna niż pojedynczy drut o porównywalnym przekroju. Właśnie dlatego w przewodach do często przestawianych urządzeń stosuje się żyły wielodrutowe.
Gdybym wybierał przewód do miejsca, w którym będzie często zginany, postawiłbym na linkę. Drut jednodrutowy lepiej pasuje do stałych ułożeń, gdzie kształt ma pozostać stabilny. Nie oznacza to, że linka jest zawsze lepsza. To bardziej złożona konstrukcja, która wymaga odpowiednich zakończeń i złączy.
| Cecha | Drut jednodrutowy | Linka wielodrutowa |
|---|---|---|
| Budowa | Pojedynczy drut | Wiele cienkich drutów skręconych razem |
| Elastyczność | Mniejsza | Większa |
| Typowe zastosowanie | Stałe połączenia bez częstego zginania | Połączenia wymagające ruchu i giętkości |
W jaki sposób nakłada się izolację?
Izolację tworzy się na gotowej żyle przez wytłaczanie. Stopione tworzywo przepływa przez głowicę wytłaczarki i otacza przesuwającą się żyłę. W ten sposób powstaje ciągła warstwa o kontrolowanej grubości. Proces bywa nazywany ekstruzją.
Podstawowe parametry to temperatura tworzywa, prędkość linii i centrowanie żyły w głowicy. Błąd w którymkolwiek z nich może oznaczać nierównomierną grubość izolacji. Po uformowaniu warstwa jest chłodzona i stabilizowana, żeby zachowała wymagane właściwości.
Do izolacji stosuje się różne tworzywa. PVC i XLPE to dwa popularne przykłady, ale nie jedyne możliwe materiały. Wybór zależy od odporności temperaturowej, mechanicznej i środowiskowej, jakiej wymaga konkretny wyrób. Izolacja nie pełni funkcji dekoracyjnej. Jej zadaniem jest ochrona przed zwarciem i kontaktem elektrycznym z otoczeniem.
Kiedy przewód zamienia się w kabel?
Podstawowy przewód to żyła z izolacją. Kabel wielożyłowy powstaje, gdy kilka izolowanych żył zostaje ułożonych lub skręconych w jeden uporządkowany rdzeń. Na tym etapie wraca maszyna skręcająca, ale teraz pracuje z gotowymi izolowanymi żyłami, a nie z cienkimi drutami.
W zależności od konstrukcji na rdzeń mogą zostać nałożone dodatkowe warstwy. Ekran chroni przed zakłóceniami elektromagnetycznymi, wypełnienie nadaje przekrojowi właściwy kształt, a powłoka zewnętrzna zabezpiecza całość mechanicznie. Nie każdy kabel ma wszystkie te elementy. Ekran pojawia się wyłącznie tam, gdzie wymaga tego specyfikacja.
Rozróżnienie ma znaczenie praktyczne. Prosty przewód sprawdza się w instalacji, gdzie potrzebna jest jedna żyła i podstawowa ochrona. Kabel z wieloma warstwami trafia do zastosowań wymagających dodatkowej integracji lub ochrony. Dodatkowe warstwy zwiększają jednak średnicę i złożoność całego wyrobu.
Co sprawdza się przed wysyłką?
Produkcja nie kończy się w momencie, gdy ostatnia warstwa opuści wytłaczarkę. Gotowy przewód trafia na kontrolę parametrów elektrycznych, mechanicznych i wymiarowych. Sprawdza się między innymi ciągłość żyły oraz rezystancję izolacji. Uszkodzoną izolację trzeba wychwycić właśnie tutaj, bo mogłaby prowadzić do zwarcia lub porażenia.
Zakres badań zależy od typu wyrobu i norm, którym podlega. Inaczej bada się prosty przewód instalacyjny, inaczej kabel wielożyłowy z ekranem, a jeszcze inaczej gotową wiązkę przewodów. Nie istnieje jedna zamknięta lista testów dla wszystkich produktów.
Po kontroli następuje konfekcjonowanie. Przewody są cięte na określone długości, odizolowywane i zakończone końcówkami lub złączami. W wiązkach przewodów dochodzi grupowanie, oznaczanie i zabezpieczanie zgodnie z dokumentacją. Błąd na tym etapie może wystąpić mimo prawidłowej produkcji samego przewodu.
Sam zwróciłbym uwagę na jedno. Nawet najlepiej wykonany przewód nie pomoże, jeśli złącze zostało źle zaciśnięte. Dlatego producenci wiązek traktują montaż i znakowanie jako integralną część jakości, a nie kosmetyczny dodatek na końcu linii.