
Pytanie o to, jak powstają płytki ceramiczne, często prowadzi do jednego uproszczenia, że cała produkcja sprowadza się do uformowania gliny i jej wypalenia. W rzeczywistości przemysłowy proces składa się z kilku odrębnych etapów, a parametry takie jak temperatura czy czas wypału potrafią różnić się o setki stopni w zależności od technologii. W tym artykule wyjaśniam ten łańcuch etap po etapie i pokazuję, skąd biorą się rozbieżności w opisach.
Jak wygląda cały proces produkcji?
Najprościej ująć to tak, że płytka przechodzi przez kilka kolejnych etapów, w których każdy przygotowuje materiał do następnego. Uproszczony schemat typowego procesu przemysłowego wygląda następująco:
| Etap | Co się dzieje | Dlaczego to ważne |
|---|---|---|
| Przygotowanie surowców | mielenie i mieszanie minerałów | zapewnia powtarzalny skład masy |
| Granulacja | powstaje sypki materiał do prasowania | ułatwia równomierne formowanie |
| Prasowanie | nadanie kształtu pod wysokim ciśnieniem | tworzy format i zagęszcza materiał |
| Suszenie | usunięcie wilgoci z uformowanych płytek | zapobiega pękaniu podczas wypału |
| Szkliwienie i dekorowanie | naniesienie powłoki i wzoru | nadaje wygląd i właściwości użytkowe |
| Wypalanie | utrwalenie w wysokiej temperaturze | decyduje o trwałości gotowego wyrobu |
| Chłodzenie i kontrola | selekcja gotowych płytek | oddziela wyroby spełniające wymagania |
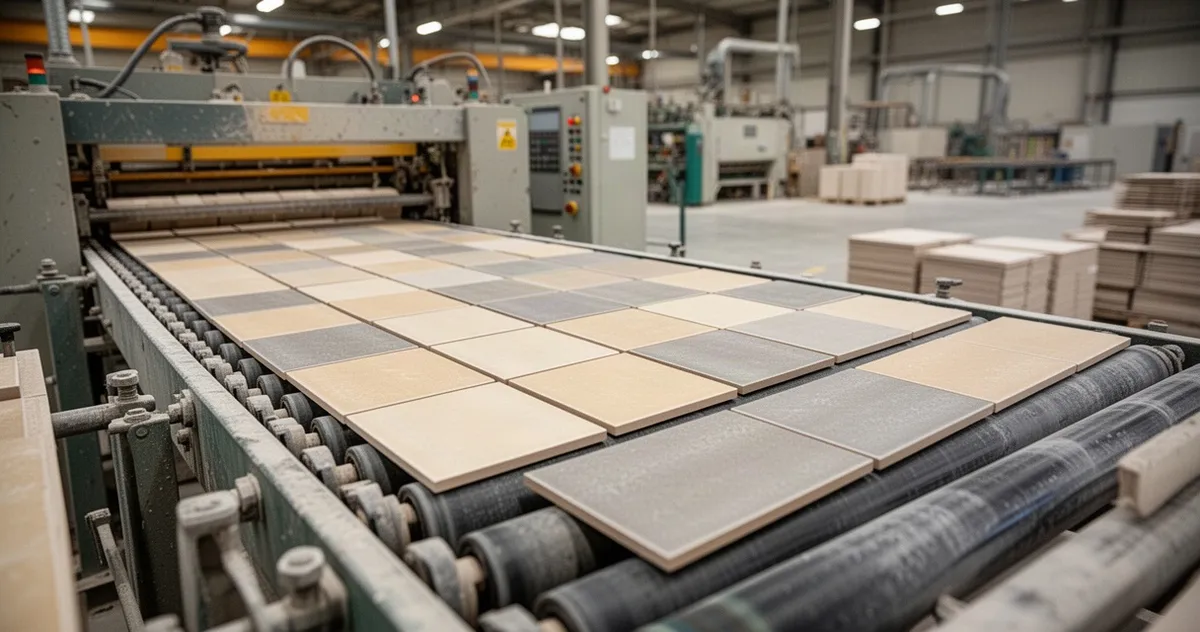
Ten schemat jest wspólny dla większości zakładów, ale szczegóły na każdym etapie mogą się różnić. Kolejne części artykułu pokazują, co dokładnie dzieje się z materiałem.
Z czego powstają płytki ceramiczne?
Podstawę masy ceramicznej stanowią surowce mineralne. W typowych mieszankach główną rolę odgrywa glina, a obok niej pojawiają się inne składniki kopalne, między innymi piasek, talk, skalenie i kaoliny. To, jakie proporcje wybierze zakład, zależy od przeznaczenia płytki i przyjętej technologii, więc gotowe receptury potrafią się wyraźnie różnić.
Poszczególne surowce pełnią w masie różne zadania. W uproszczeniu można to przedstawić tak:
| Surowiec | Rola w masie | Uwagi |
|---|---|---|
| Glina | główny składnik wielu mieszanek | nadaje masie plastyczność |
| Piasek | wpływa na strukturę materiału | dodawany w kontrolowanych ilościach |
| Skalenie i kaoliny | wpływają na właściwości gotowego wyrobu | częste w recepturach przemysłowych |
| Talk | uzupełniający składnik masy | nie występuje w każdej mieszance |
Surowce nie trafiają do prasy bezpośrednio po wydobyciu. Najpierw trzeba je rozdrobnić i dokładnie wymieszać. W wielu liniach produkcyjnych składniki mieli się w młynach kulowych razem z wodą, dzięki czemu powstaje jednorodna zawiesina ceramiczna. Taka masa lejna ułatwia kontrolę składu i wilgotności materiału.
Następnym krokiem bywa suszenie rozpyłowe. Zawiesinę rozpyla się i szybko suszy, a efektem jest sypki granulat o powtarzalnej wilgotności. To właśnie ten półprodukt trafia potem do pras. Opis ten dotyczy jednego z najczęściej spotykanych wariantów przygotowania masy, a nie jedynego możliwego.
Jak formuje się płytki pod ciśnieniem?
Przygotowany granulat trafia do pras hydraulicznych, które nadają mu kształt płytki. W stalowych formach sypki materiał jest zagęszczany pod wysokim ciśnieniem, dzięki czemu traci strukturę proszku i zamienia się w zwarty wyrób o powtarzalnym formacie. Prasowanie na sucho to najczęściej opisywany sposób formowania w produkcji przemysłowej.
Dokładne wartości ciśnienia zależą od linii technologicznej. W jednym z opracowań dotyczących prasowania na sucho pojawia się przykładowa wartość maksymalna około 500 kg/cm², ale nie jest to norma dla całej branży. Tę liczbę najlepiej traktować jako informację o rzędzie wielkości, a nie stały parametr wszystkich pras.
Prasa decyduje jednak nie tylko o wymiarach. Od siły docisku i równomierności wypełnienia formy zależy gęstość materiału, a ta ma duży wpływ na to, jak płytka zachowa się podczas suszenia i wypału.
Po co suszy się płytki?
Świeżo uformowane płytki, nawet po prasowaniu na sucho, zawierają pewną ilość wilgoci. Ta woda pochodzi między innymi z wcześniejszego mielenia na mokro i z przygotowania masy. Gdyby wilgotny wyrób trafił prosto do pieca, gwałtowny wzrost temperatury mógłby doprowadzić do pęknięć i odkształceń. Dlatego przed szkliwieniem albo wypałem płytki przechodzą przez suszarnie.
Suszenie nie jest wyłącznie formalnością. Od tego etapu zależy stabilność wymiarowa i zachowanie materiału w dalszej części cyklu. W dużych zakładach suszenie przebiega w sposób ciągły i zwykle trwa znacznie krócej niż w małej pracowni, gdzie może być rozłożone nawet na około dwa tygodnie. Cel pozostaje jednak ten sam, czyli bezpieczne odprowadzenie wilgoci przed obróbką termiczną.
W uproszczonych opisach produkcji suszenie bywa pomijane. Bez tego etapu płytki mogłyby pękać i odkształcać się w piecu, dlatego przygotowanie do wypału traktuje się jako konieczny element procesu, a nie techniczną formalność.
Kiedy nakłada się szkliwa i dekor?
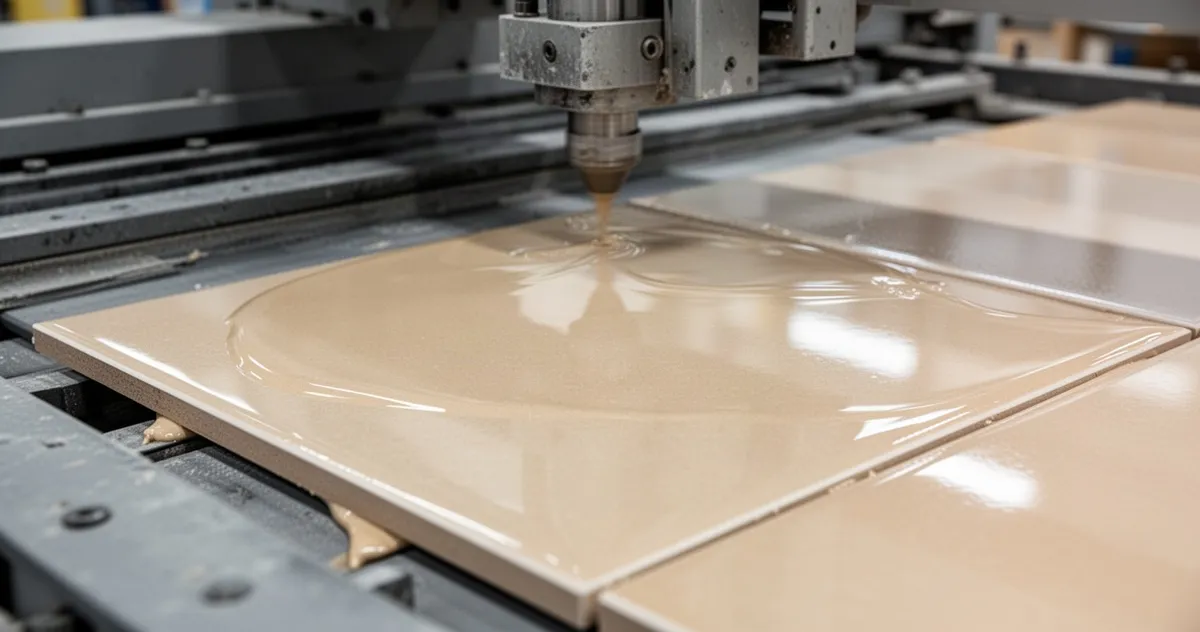
Warstwa szkliwa trafia na płytkę przed wypalaniem. Pełni ona podwójną funkcję: tworzy powierzchnię o zamierzonym kolorze, połysku i fakturze oraz chroni korpus przed wilgocią i zabrudzeniami. Na tym samym etapie nanoszone są także wzory dekoracyjne.
W nowoczesnych liniach produkcyjnych często stosuje się druk cyfrowy, w którym specjalne głowice przenoszą wzór na powierzchnię płytki z dużą dokładnością. To jednak jedna z kilku metod. Obok niej funkcjonują techniki tradycyjnego szkliwienia i dekorowania, dlatego nie należy sprowadzać całego etapu zdobienia wyłącznie do druku cyfrowego. Wspólnym mianownikiem pozostaje moment, w którym wykonuje się te zabiegi, czyli przed wejściem do pieca. To wypał utrwala później zarówno szkliwa, jak i nadruki.
Jak przebiega wypalanie płytek?
Wypał to etap, podczas którego korpus, szkliwa i dekor łączą się w jeden trwały wyrób. W ogólnych opisach technologii temperatura wypału końcowego zwykle mieści się w zakresie około 1000–1300°C. To szerokie okno, bo konkretna wartość zależy od typu płytki, składu masy i konstrukcji pieca.
Osobną sprawą jest technologia dwuetapowa. W tym wariancie najpierw wykonuje się tak zwany wypał biskwitowy, po którym powstaje ustabilizowany korpus. Dopiero potem nanosi się szkliwa i płytka wchodzi do pieca po raz drugi. Wypał biskwitowy może przebiegać w niższej temperaturze, na przykład około 850°C. Nie każdy producent stosuje jednak dwa wypały, wielu korzysta z procesu jednoetapowego.
Różnice widać również w czasie. Jedne opisy podają zakres od kilkudziesięciu minut do kilkudziesięciu godzin, inne mówią o przedziale od 1 do 30 godzin. Obie informacje mają charakter orientacyjny i wynikają z różnych pieców oraz cykli technologicznych.
Podawane w różnych materiałach temperatury i czasy wypału nie są jedną normą. Zakres 1000–1300°C dotyczy zwykle wypału końcowego, natomiast wypał biskwitowy w technologii dwuetapowej może odbywać się w temperaturze około 850°C. Rozbieżności między źródłami rzadko oznaczają błąd, częściej opis po prostu dotyczy innego etapu lub innej technologii.
Co dzieje się po wypaleniu?
Po wyjściu z pieca płytki są chłodzone. Studzenie zwykle prowadzi się w sposób kontrolowany, by nie wywołać gwałtownych naprężeń w materiale, więc jest to część cyklu technologicznego, a nie przerwa w produkcji.
Niektóre wyroby przechodzą dodatkową obróbkę mechaniczną. Przykładem jest polerowanie powierzchni, dzięki któremu powstają płytki o wysokim połysku. Takie wykończenie wpływa na wygląd i charakter użytkowy, dlatego bywa oznaczane oddzielnie w kartach produktów, na przykład jako poler lub półpoler.
Na końcu znajduje się sortownia. Tam sprawdza się wymiary, prostoliniowość, jakość powierzchni i zgodność partii z wzorcem. Kontrola jakości po wypale jest integralną częścią produkcji przemysłowej, bo nie każda płytka po obróbce termicznej spełnia wymagania. Dopiero po selekcji gotowe wyroby są pakowane i przygotowywane do transportu.
Które różnice technologiczne mają znaczenie dla kupującego?
Wiedza o produkcji pomaga lepiej czytać karty produktów. Wypał jednoetapowy i dwuetapowy to nie tylko ciekawostka technologiczna. Informuje o tym, jak zakład rozplanował cały proces i kiedy nałożył szkliwa, choć sam w sobie nie przesądza o jakości wyrobu.
Z kolei druk cyfrowy ułatwia odwzorowanie skomplikowanych wzorów, ale nie jest równoznaczny z lepszą powierzchnią. Matowa płytka i polerowana mogą pochodzić z tej samej linii, a różnić się tylko dodatkową obróbką po wypale. Właśnie dlatego przed porównaniem produktów warto sprawdzić nie tylko wzór, lecz także parametry fizyczne deklarowane przez producenta.
Przy porównywaniu płytek zwróć uwagę przede wszystkim na trzy elementy:
- rodzaj powierzchni, bo poler i półpoler są efektem dodatkowej obróbki po wypale
- sposób dekorowania, gdy powtarzalność wzoru ma znaczenie
- parametry fizyczne z karty produktu, które wynikają z masy, prasowania i wypału
Świadomość tych zależności sprawia, że nie porównujesz płytek wyłącznie po kolorze. Dwie podobne wizualnie kolekcje mogą różnić się technologią i przeznaczeniem, a to już bezpośrednio wpływa na trwałość oraz zachowanie powierzchni w codziennym użytkowaniu.