
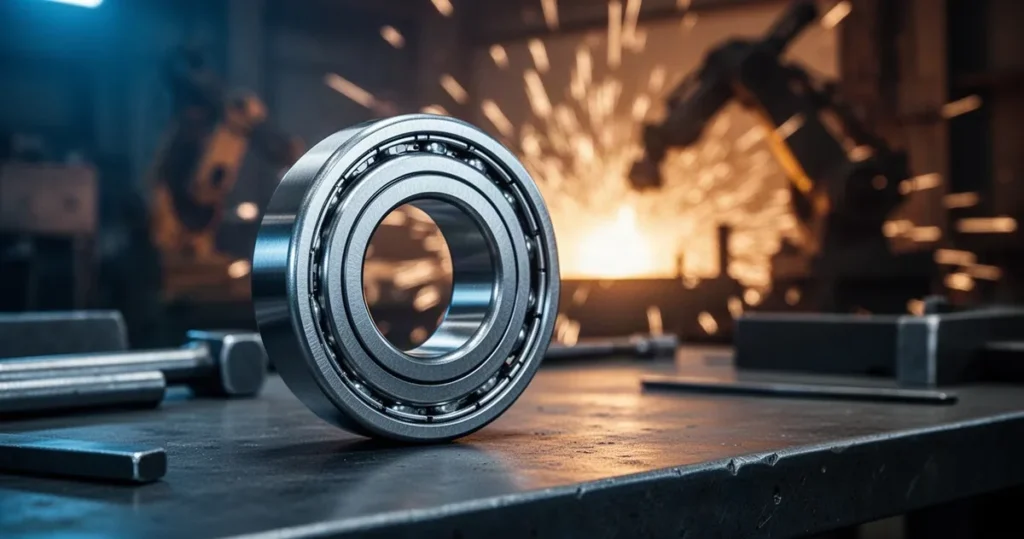
Łożysko przemysłowe wygląda jak prosty element metalowy, a w rzeczywistości przechodzi przez kilkanaście operacji obróbczych, zanim trafi do maszyny. Pokazuję, z czego się składa, jak wygląda cała droga produkcji i które etapy najbardziej wpływają na jego trwałość.
Czym są łożyska przemysłowe?
Łożysko przemysłowe to element mechaniczny, którego zadaniem jest umożliwienie ruchu obrotowego lub liniowego przy jak najmniejszym tarciu. W praktyce oznacza to, że wał obracający się w korpusie maszyny nie styka się bezpośrednio z metalem obudowy, tylko przekazuje obciążenie przez pierścienie i elementy toczne łożyska.
Nie każde łożysko ma identyczną budowę i nie każde powstaje w ten sam sposób. Zależnie od typu, obciążenia i prędkości pracy produkcja różni się w szczegółach, choć ogólny szkielet procesu pozostaje podobny. Poza łożyskami tocznymi, które opisuję w tym artykule, w przemyśle stosuje się też łożyska ślizgowe, oparte na filmie smarnym między współpracującymi powierzchniami, a nie na elementach tocznych. Ich produkcja przebiega inaczej, bo kluczowa jest tu geometria panewki i właściwości materiału ślizgowego, a nie precyzja kulek czy wałków.
Z jakich części składa się łożysko?
Typowe łożysko toczne składa się z czterech głównych komponentów, a każdy z nich ma inną funkcję i inne wymagania produkcyjne. Zrozumienie tej budowy pomaga później zrozumieć, dlaczego produkcja jest tak wieloetapowa.
Pierścień wewnętrzny i zewnętrzny
Pierścień wewnętrzny współpracuje zwykle z wałem, natomiast pierścień zewnętrzny osadzany jest w korpusie maszyny. Obydwa elementy muszą mieć bardzo dokładną geometrię i wysoką twardość, bo to właśnie po ich powierzchniach, zwanych bieżniami, przemieszczają się elementy toczne.
Wymagania precyzyjne dla obu pierścieni bywają zbliżone, a to, który z nich wymaga większej dokładności, zależy od konkretnej konstrukcji, klasy tolerancji i sposobu osadzenia łożyska w maszynie. Nie ma tu jednej reguły uniwersalnej dla wszystkich typów.
Elementy toczne i koszyk
Elementy toczne, czyli kulki lub wałki, odpowiadają za przenoszenie obciążeń i umożliwiają ruch względny między pierścieniami. Muszą mieć bardzo wysoką kulistość albo cylindryczność oraz gładką powierzchnię, ponieważ każda nierówność przekłada się na wzrost tarcia i hałasu.
Koszyk nie przenosi dużych obciążeń, ale utrzymuje równy odstęp między elementami tocznymi. Bywa traktowany jako mniej istotny element, choć jego zadanie ma bezpośredni wpływ na poziom hałasu i płynność pracy łożyska.
Łożysko toczne to system czterech współpracujących elementów: pierścień wewnętrzny, pierścień zewnętrzny, elementy toczne i koszyk. Żaden z nich nie działa w oddzieleniu od pozostałych, a błąd w jednym komponencie wpływa na całość.
Jak wygląda produkcja łożyska krok po kroku?
Produkcja łożyska przemysłowego nie ogranicza się do złożenia gotowych części, choć takie uproszczenie często się pojawia. W rzeczywistości to sekwencja procesów, gdzie każdy kolejny etap zależy od jakości poprzedniego.
Cały proces zaczyna się od wyboru materiału, a kończy na kontroli jakości i ewentualnym smarowaniu. Oto jak najczęściej wygląda ta droga w praktyce:
- Przygotowanie wsadu – wybór odpowiedniej stali i jej wstępne przygotowanie do dalszej obróbki
- Formowanie lub obróbka skrawaniem – nadanie wstępnego kształtu pierścieniom i elementom tocznym
- Obróbka cieplna – hartowanie i inne procesy zmieniające strukturę materiału
- Szlifowanie oraz ewentualne honowanie lub docieranie – precyzyjne wykańczanie powierzchni
- Kontrola jakości – pomiary geometrii, twardości i chropowatości
- Montaż – złożenie pierścieni, elementów tocznych i koszyka
- Smarowanie lub powlekanie, jeśli jest wymagane
Pominięcie któregokolwiek z tych etapów pośrednich zwykle odbija się na jakości gotowego produktu. Łożysko musi jednocześnie być wytrzymałe, precyzyjne i mieć niskie tarcie, a każda z tych cech powstaje na innym etapie procesu. W nowoczesnych fabrykach coraz częściej za formowanie pierścieni odpowiadają zautomatyzowane centra obróbkowe połączone z systemami pomiarowymi, co ogranicza liczbę błędów wynikających z czynnika ludzkiego i przyspiesza produkcję bez utraty powtarzalności.
Z jakich materiałów wykonuje się łożyska?
Podstawowym materiałem dla wielu łożysk przemysłowych jest wysokogatunkowa stal łożyskowa. To ona daje potencjał do uzyskania wysokiej twardości, odporności zmęczeniowej i stabilności wymiarowej po obróbce cieplnej.
W niektórych zastosowaniach stosuje się też stal nierdzewną, gdy łożysko musi pracować w środowisku wilgotnym lub korozyjnym. Rosnącą popularność zdobywa też ceramika, na przykład azotek krzemu, który sprawdza się przy wysokich prędkościach obrotowych i niższej masie elementów tocznych. Ceramika ma niższą gęstość niż stal, jest twardsza i lepiej znosi wysokie temperatury, choć jednocześnie jest bardziej krucha i trudniejsza w obróbce.
Coraz większe znaczenie mają łożyska hybrydowe, w których stalowe pierścienie współpracują z ceramicznymi kulkami. Takie połączenie zmniejsza tarcie, ogranicza generowanie ciepła i wydłuża żywotność smaru, dzięki czemu rozwiązanie to trafia do napędów wysokoobrotowych, na przykład wrzecion obrabiarek czy silników elektrycznych o dużej prędkości. Produkcja elementów ceramicznych wymaga innego podejścia niż obróbka stali, ponieważ kulki formuje się i spieka w wysokiej temperaturze, a następnie szlifuje diamentowymi narzędziami, bo standardowe materiały ścierne nie poradziłyby sobie z tak twardą powierzchnią.
Sam materiał nie gwarantuje jednak trwałości. Nawet najlepsza stal czy ceramika nie zapewni długiej żywotności łożyska, jeśli kolejne etapy obróbki zostaną wykonane niedbale.
Dlaczego obróbka cieplna jest kluczowa?
Po wstępnym uformowaniu pierścieni i elementów tocznych materiał trzeba poddać obróbce cieplnej. To etap, w którym stal zmienia swoją strukturę wewnętrzną pod wpływem kontrolowanego nagrzewania i chłodzenia.
W praktyce oznacza to wygrzewanie pierścieni w piecu w temperaturze rzędu 800 do 870°C przez kilka godzin, choć konkretne parametry zależą od gatunku stali i wymagań producenta. Te wartości warto traktować orientacyjnie, bo różnią się między technologiami i klasami produktów.
Hartowanie i chłodzenie
Po nagrzaniu materiał jest szybko schładzany, co powoduje przemianę austenitu w martenzyt i pozwala uzyskać wysoką twardość powierzchni bieżni. Ten etap zwiększa też odporność na zużycie, co ma bezpośrednie przełożenie na żywotność łożyska w pracy pod obciążeniem.
Obróbka cieplna bez odpowiedniej kontroli może poprawić twardość kosztem innych cech materiału, na przykład jego odporności na pękanie. Zbyt agresywne parametry hartowania prowadzą do naprężeń resztkowych w strukturze stali, a te z czasem stają się miejscem, w którym zaczyna się pęknięcie zmęczeniowe bieżni. To pewien kompromis między twardością, wytrzymałością i stabilnością wymiarową, który wymaga ścisłego nadzoru temperatury i czasu procesu.
Po obróbce cieplnej elementy łożyska mogą się nieznacznie odkształcić. Dlatego nigdy nie traktuje się hartowania jako etapu końcowego, po nim zawsze następuje precyzyjne wykańczanie, które przywraca wymagane tolerancje wymiarowe.
Po co stosuje się szlifowanie, honowanie i docieranie?
Jeżeli obróbka cieplna nadaje materiałowi odpowiednią twardość, to szlifowanie odpowiada za finalną precyzję wymiarową i jakość powierzchni. To właśnie na tym etapie bieżnie pierścieni oraz powierzchnie elementów tocznych uzyskują gładkość niezbędną do pracy z niskim tarciem.
W wielu procesach po szlifowaniu stosuje się dodatkowo honowanie lub docieranie. Honowanie wygładza powierzchnię i poprawia precyzję geometryczną, natomiast docieranie idzie jeszcze dalej, zapewniając bardzo gładkie dopasowanie współpracujących powierzchni. Oba procesy służą temu samemu celowi, czyli ograniczeniu mikronierówności powierzchni, choć w różnym stopniu.
Ma to znaczenie praktyczne większe, niż mogłoby się wydawać. Mikronierówności powierzchni bieżni wpływają na to, jak zachowuje się film smarny między elementem tocznym a bieżnią. Zbyt duża chropowatość przerywa ten film, co prowadzi do miejscowego kontaktu metalu z metalem, wzrostu temperatury i szybszej inicjacji pęknięć zmęczeniowych w miejscach, gdzie naprężenia kumulują się najsilniej.
Obróbka skrawaniem a szlifowanie
Warto rozróżnić te dwa etapy, bo bywają mylone. Obróbka skrawaniem, najczęściej toczenie, nadaje półfabrykatowi wstępny kształt i wymiar, ale nie daje jeszcze finalnej dokładności. Szlifowanie z kolei jest etapem wykańczającym, wykonywanym po obróbce cieplnej, gdy materiał jest już utwardzony.
| Proces | Co poprawia | Dlaczego jest ważny |
|---|---|---|
| Obróbka skrawaniem | Kształt i wymiar wstępny | Przygotowuje półfabrykat do dalszych etapów |
| Szlifowanie | Dokładność wymiarowa i geometria | Nadaje finalną precyzję bieżni |
| Honowanie | Gładkość powierzchni | Redukuje mikronierówności po szlifowaniu |
| Docieranie | Bardzo precyzyjne dopasowanie | Zapewnia najwyższą klasę gładkości |
Szlifowanie jest jednym z etapów, który ma szczególnie duży wpływ na hałas, temperaturę pracy i tempo zużycia łożyska, ale nie działa w oddzieleniu od pozostałych procesów. Równie ważny jest dobór materiału, poprawność obróbki cieplnej i czystość podczas produkcji. Trwałość łożyska zawsze wynika z sumy tych czynników, a nie z jednego, dominującego etapu.
Jak przebiega montaż i smarowanie?
Po wykończeniu wszystkich komponentów następuje montaż, czyli złożenie pierścieni, elementów tocznych i koszyka w jedną gotową jednostkę. To etap, który bywa niedoceniany, choć nawet doskonale wykonane części mogą dać słaby produkt, jeśli dopasowanie zostanie wykonane niedbale.
Precyzja montażu wpływa bezpośrednio na poziom hałasu, opory ruchu i ostateczną żywotność łożyska. Niewspółosiowość albo zbyt ciasne pasowanie wału z pierścieniem wewnętrznym powodują nierównomierny rozkład obciążenia w łożysku. Efektem są miejscowe przeciążenia, wzrost drgań i przyspieszone zmęczenie materiału w konkretnym punkcie bieżni, mimo że sama produkcja pierścieni była wykonana bezbłędnie.
Smarowanie fabryczne kontra smarowanie na miejscu
Nie każde łożysko trafia do klienta już nasmarowane. Niektóre typy są smarowane fabrycznie i gotowe do natychmiastowego montażu, inne dostarczane są bez smaru i wymagają jego nałożenia podczas instalacji w maszynie.
Smarowanie fabryczne ma tę zaletę, że zapewnia powtarzalność i gotowość do użycia od razu po rozpakowaniu. Smarowanie na miejscu z kolei pozwala dopasować rodzaj smaru do konkretnych warunków pracy, na przykład wysokiej temperatury lub dużej wilgotności. Zbyt rzadki smar nie utrzyma odpowiedniego filmu w warunkach dużego obciążenia, a smar źle dobrany do temperatury pracy szybko traci właściwości, co w obu przypadkach prowadzi do wzrostu tarcia i przyspieszonego zużycia łożyska.
Przed montażem warto zwrócić uwagę na czystość stanowiska. Nawet niewielka drobina zanieczyszczenia wciśnięta między element toczny a bieżnię może zapoczątkować lokalne uszkodzenie powierzchni, mimo że samo łożysko było wykonane bez wad produkcyjnych.
Jak sprawdza się jakość łożysk?
Kontrola jakości nie jest formalnością wykonywaną na końcu procesu, tylko integralną częścią produkcji, która weryfikuje efekty wszystkich wcześniejszych etapów. Sprawdza się tu zarówno wymiary, jak i geometrię, twardość po obróbce cieplnej oraz jakość powierzchni.
Nawet niewielkie błędy geometryczne mogą mieć duży wpływ na hałas, temperaturę pracy i tempo zużycia łożyska. W praktyce precyzja w tej branży nie jest dodatkiem, tylko funkcją krytyczną dla całego produktu, zwłaszcza w zastosowaniach takich jak obrabiarki CNC czy turbosprężarki, gdzie tolerancje bywają zaostrzone znacznie ponad standard.
Poniżej najważniejsze punkty, które zwykle podlegają kontroli przed dopuszczeniem łożyska do sprzedaży:
- Wymiary pierścieni i elementów tocznych względem tolerancji projektowych
- Geometria bieżni oraz okrągłość i cylindryczność elementów tocznych
- Jakość powierzchni, czyli chropowatość bieżni i elementów tocznych
- Twardość materiału po obróbce cieplnej
- Kompletność montażu, w tym prawidłowe rozmieszczenie koszyka
- Zgodność ze specyfikacją techniczną danego typu łożyska
W zaawansowanych zastosowaniach kontrola idzie krok dalej i obejmuje testy hałasu oraz drgań na specjalnych stanowiskach pomiarowych. Łożysko, które przejdzie kontrolę wymiarową, ale generuje nietypowe pasmo drgań przy określonej prędkości obrotowej, może sygnalizować defekt niewidoczny w standardowych pomiarach geometrii.
Pominięcie kontroli geometrii i chropowatości powierzchni jest jednym z najczęstszych błędów w rozumieniu procesu produkcji łożysk. To właśnie te dwa parametry, a nie tylko wymiary, decydują o poziomie hałasu, tarcia i ostatecznej żywotności łożyska w pracy.
Czym różnią się typy łożysk?
Nie każde łożysko przechodzi identyczną ścieżkę produkcyjną, choć ogólny szkielet procesu pozostaje podobny. Największe różnice widać między łożyskami kulkowymi i wałeczkowymi, które różnią się kształtem elementów tocznych i przeznaczeniem.
Łożysko kulkowe kontra łożysko wałeczkowe
Łożysko kulkowe wykorzystuje kulki jako elementy toczne i zwykle oferuje niższe tarcie oraz dobrą pracę przy wysokich prędkościach obrotowych. Jego produkcja wymaga bardzo dokładnego wykończenia kulek, bo każda nieregularność kulistości przekłada się na wzrost tarcia i hałasu.
Łożysko wałeczkowe stosuje wałki cylindryczne lub igiełkowe, które lepiej znoszą większe obciążenia, choć zwykle generują nieco większe opory ruchu niż kulki. Jeżeli maszyna pracuje pod dużym obciążeniem, a nie przy bardzo wysokich prędkościach, konstruktorzy częściej wybierają właśnie ten typ.
| Kryterium | Łożysko kulkowe | Łożysko wałeczkowe |
|---|---|---|
| Tarcie | Niższe | Wyższe |
| Nośność | Mniejsza | Większa |
| Typowe zastosowanie | Wysokie prędkości, precyzyjne napędy | Duże obciążenia |
Poza tymi dwoma podstawowymi typami w przemyśle spotyka się jeszcze łożyska oporowe, przenoszące głównie obciążenia wzdłuż osi wału, oraz łożyska igiełkowe, które dzięki bardzo wydłużonym wałeczkom pozwalają zmieścić dużą nośność w niewielkiej przestrzeni radialnej. Dokładne parametry zawsze zależą od konkretnej konstrukcji i materiału, więc powyższe porównanie warto traktować jako ogólny kierunek, a nie sztywną regułę dla każdego modelu.
Kiedy produkcja wymaga dodatkowych operacji?
Niektóre zastosowania wymagają odejścia od standardowego procesu opisanego wcześniej. Łożyska ceramiczne albo wykonane ze stali nierdzewnej mogą wymagać innej strategii obróbki niż typowe łożyska stalowe, szczególnie na etapie kształtowania i wykańczania powierzchni.
Podobnie sytuacja wygląda w przypadku łożysk, które muszą pracować w środowisku silnie korozyjnym. Wtedy w procesie może pojawić się dodatkowe powlekanie, które poprawia odporność na korozję, zużycie i utlenianie. Nie jest to operacja obowiązkowa dla każdego łożyska, tylko rozwiązanie stosowane w konkretnych, bardziej wymagających zastosowaniach.
Osobną grupę stanowią łożyska o bardzo wysokiej precyzji, gdzie kontrola geometrii i chropowatości musi być zaostrzona ponad standardowy poziom. W takich przypadkach nawet niewielkie odchylenie od tolerancji może dyskwalifikować cały egzemplarz z dalszej produkcji.
Jak zmienia się produkcja łożysk pod wpływem nowych technologii?
Klasyczny proces opisany wcześniej wciąż stanowi podstawę produkcji, ale coraz więcej fabryk uzupełnia go o rozwiązania, które jeszcze kilka lat temu były rzadkością. Druk 3D znajduje zastosowanie przede wszystkim w produkcji koszyków, uszczelnień i elementów prototypowych, gdzie liczy się szybka iteracja projektu i możliwość uzyskania złożonych geometrii, trudnych do wykonania metodami tradycyjnymi.
W wykańczaniu powierzchni obok klasycznego szlifowania pojawia się obróbka laserowa i teksturowanie mikropowierzchni, które pozwalają poprawić odporność na zużycie bez dodatkowych operacji mechanicznych. Coraz częściej mówi się też o łożyskach inteligentnych, wyposażonych w czujniki temperatury, drgań albo prędkości obrotowej. Takie rozwiązania nie zmieniają samej mechaniki łożyska, ale umożliwiają monitorowanie jego stanu w czasie rzeczywistym i wcześniejsze wykrycie sygnałów zapowiadających awarię, zanim dojdzie do rzeczywistego uszkodzenia.
Jeżeli miałbym wskazać, który z tych trendów ma największe znaczenie praktyczne dla przemysłu w najbliższych latach, wskazałbym właśnie czujniki i monitorowanie stanu łożyska. Pozwalają one przejść z konserwacji planowanej na konserwację predykcyjną, co realnie ogranicza liczbę nieplanowanych przestojów maszyn.
Warto też wspomnieć o zmianach w samym formowaniu pierścieni. Jedną z nowszych metod jest walcowanie odlewu bezpośrednio w procesie łączonym z odlewaniem, co pozwala ograniczyć straty materiału i skrócić czas produkcji w porównaniu z klasyczną sekwencją odlewanie, a potem osobne walcowanie.
Dane liczbowe podane w artykule, takie jak temperatury obróbki cieplnej, mają charakter orientacyjny i mogą różnić się w zależności od producenta, gatunku stali oraz przeznaczenia łożyska. Przed podjęciem decyzji technicznych warto sprawdzić specyfikację konkretnego produktu u producenta.